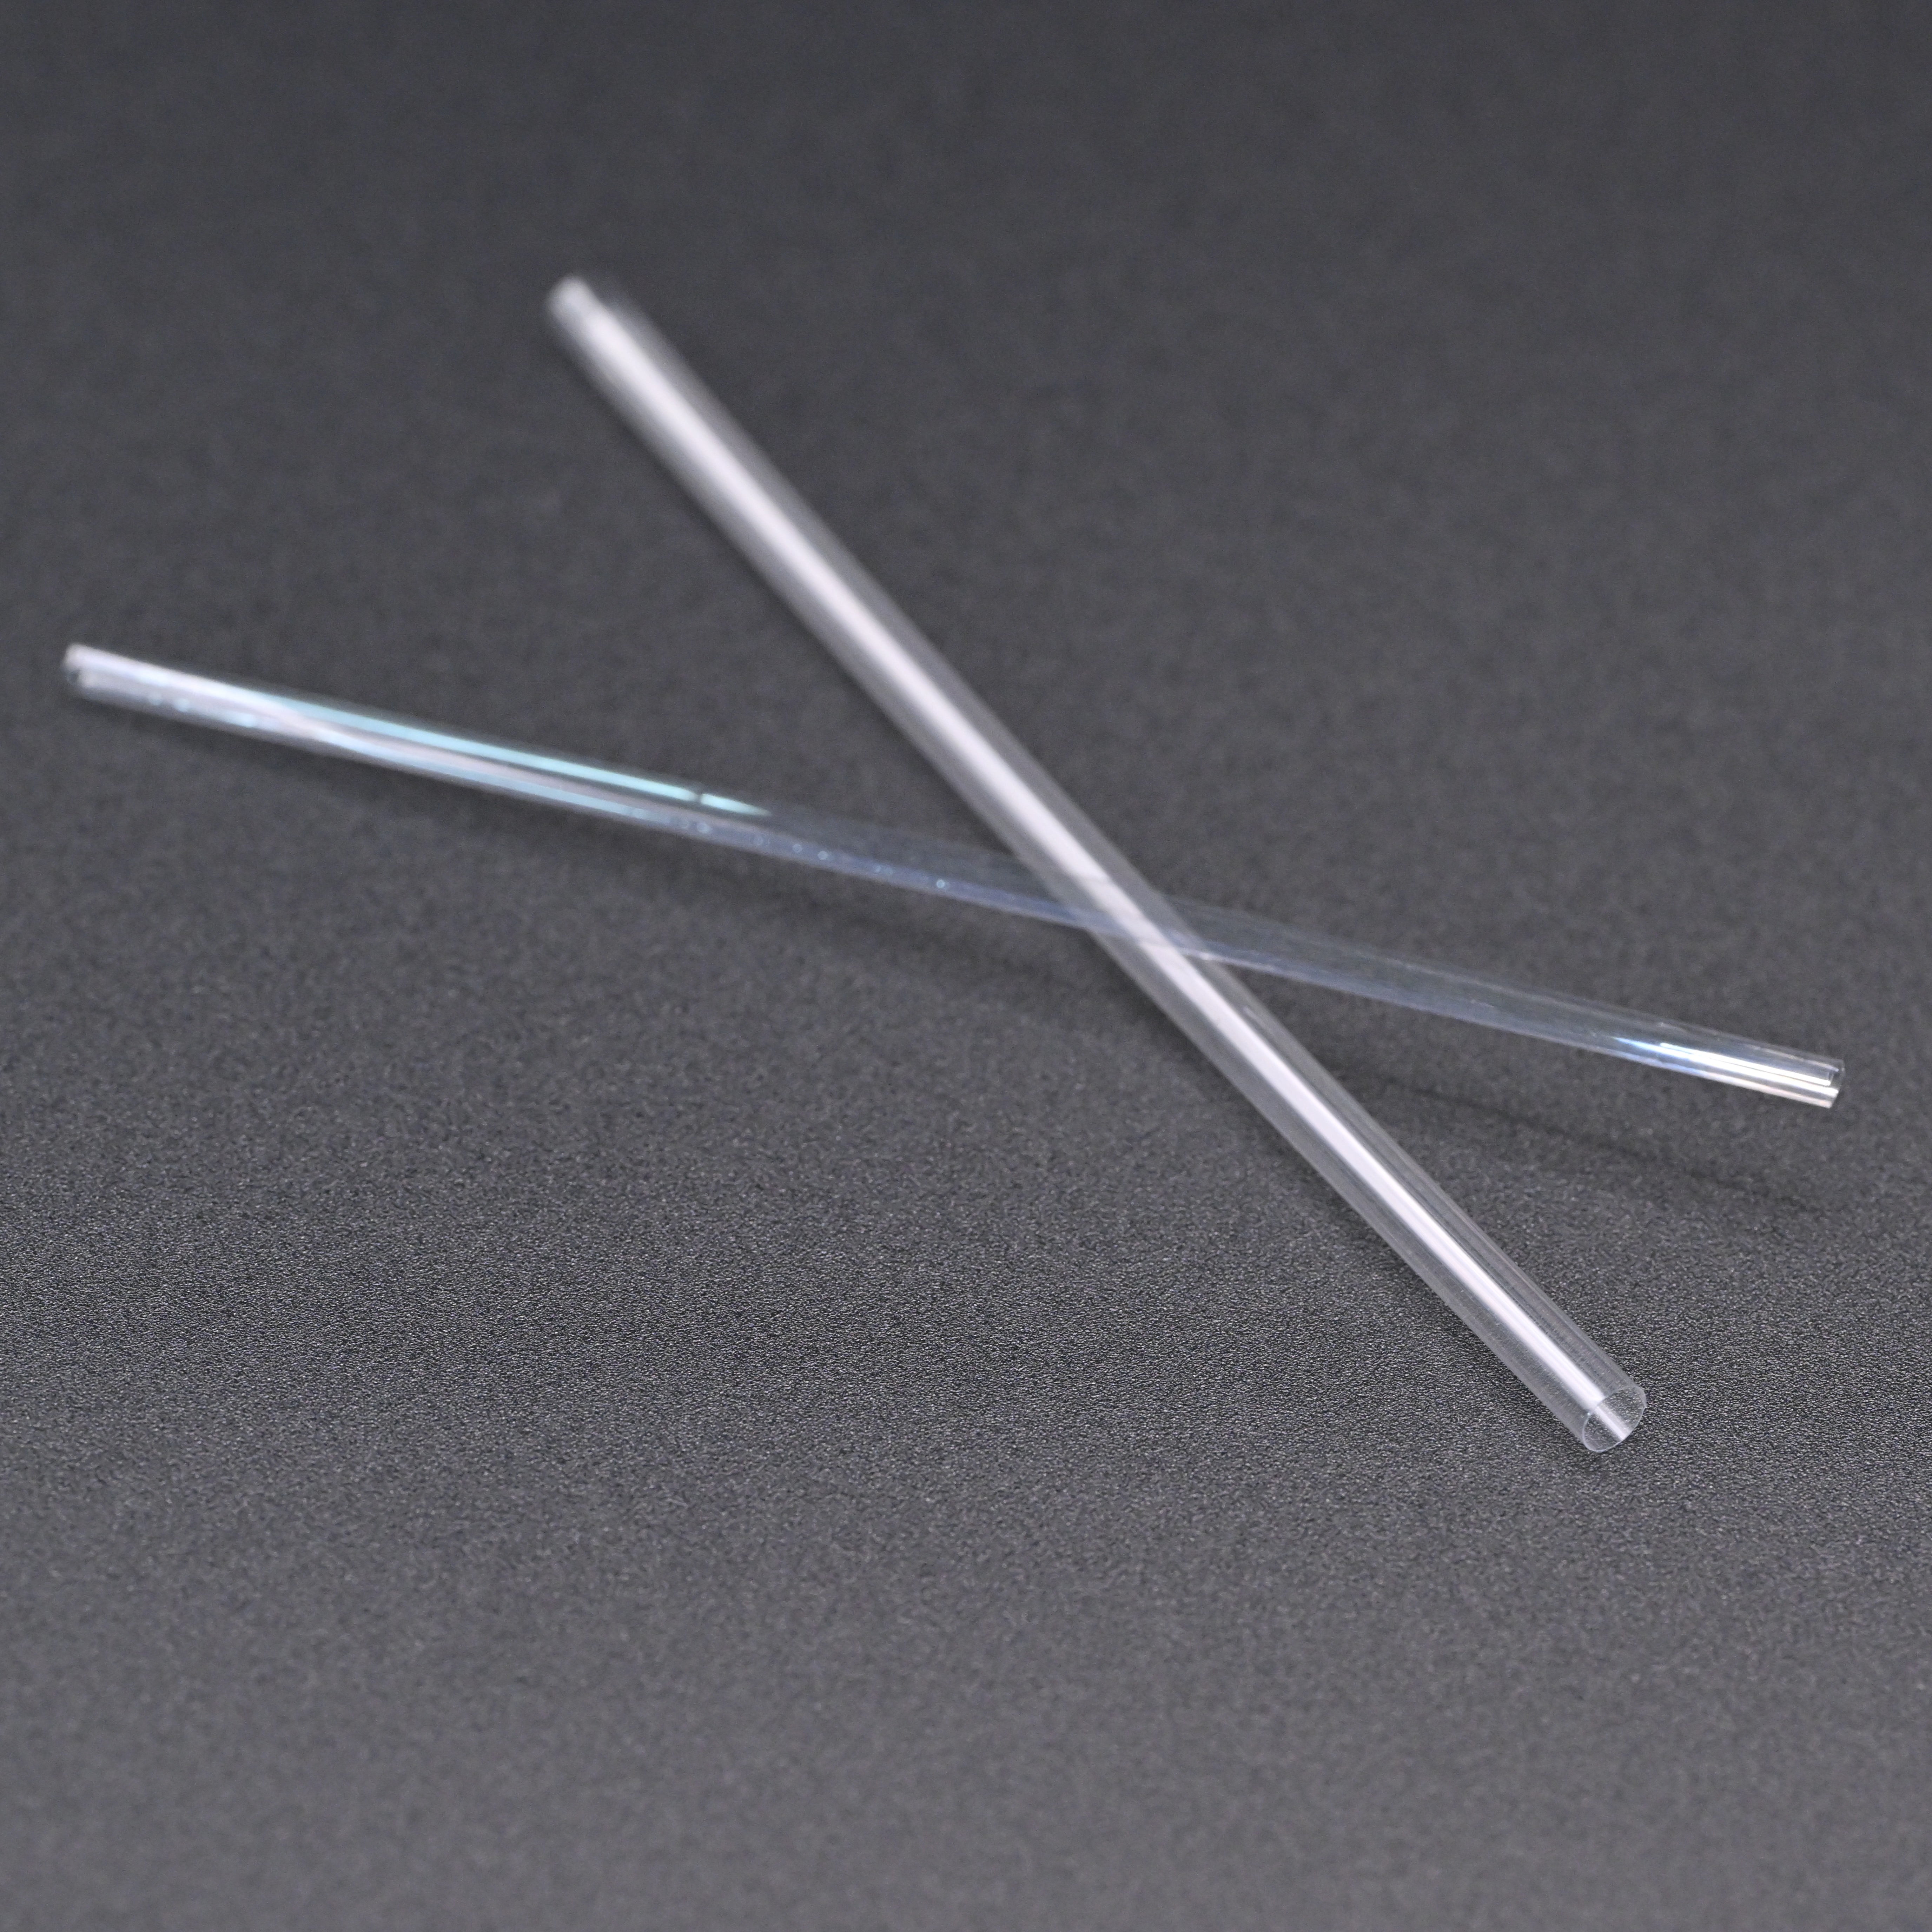
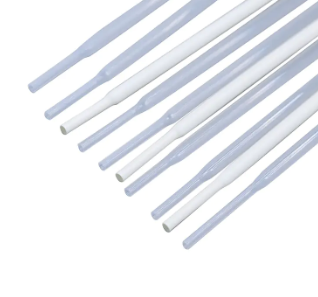
척추 유합 케이지, 마이크로카테터 라이너, 펌프 베어링 및 반도체 클램프 링을 모두 동일한 베이지색 폴리머로 절단할 수 있습니다. 그 폴리머는 엿보기이며, "엿보기란 무엇인가"에 대한 짧은 대답은 다음과 같습니다. 이는 폴리아릴에테르케톤 계열의 반결정성 엔지니어링 열가소성 물질로서 약 250°C까지 유용한 기계적 강도를 유지하고 대부분의 화학 물질을 제거하며 압출, 성형 또는 기계 가공이 가능합니다. 더 긴 대답은 프로젝트의 성공 또는 실패 여부입니다. 등급 선택, 결정화도 및 처리 기간이 데이터시트 속성이 완성된 부품에 남아 있는지 여부를 결정하기 때문입니다. 일반 용어로 표현된 PEEK 화학 폴리에테르 에테르 케톤은 두 개의 에테르 결합과 하나의 케톤 결합으로 결합된 방향족 벤젠 고리가 규칙적인 패턴으로 반복되는 골격에서 그 이름을 따왔습니다. 이러한 규칙성 덕분에 체인은 부품이 어떻게 냉각되고 어닐링되었는지에 따라 일반적으로 부피의 25~35%인 결정 영역에 채워질 수 있습니다. 결정상은 강성, 피로 저항성 및 용매 저항성을 제공합니다. 비정질상은 인성을 제공합니다. 두 개의 숫자가 다른 모든 것을 구성합니다. 유리 전이 온도는 약 143°C이며, 이 온도에서 비정질 상이 부드러워지기 시작합니다. 융점은 약 343°C이므로 PEEK 가공 장비는 380°C에 가깝게 작동해야 합니다. 이 두 수치 사이에서 PEEK는 고무질 플라스틱이 아니라 딱딱하고 크리프 저항성이 있는 고체처럼 거동합니다. 이것이 바로 마모 부품과 임플란트 부품에서 금속을 대체하는 이유입니다. 한 가지 규제 세부 사항은 일찍 언급할 가치가 있습니다. PEEK에는 불소가 포함되어 있지 않습니다. 이는 불소중합체도 아니고 PFAS도 아닙니다. 과불화 알킬 물질과 폴리불화 알킬 물질이 엄격한 규제 압력에 직면하고 있는 상황에서, 이 단일 사실로 인해 둘 이상의 설계 팀이 PTFE에서 PEEK로 이동하게 되었습니다. 명성 뒤에 숨은 부동산 프로필 공급업체 전체에 걸쳐 비보강 PEEK 클러스터에 대한 수치가 공개되어 일반 플라스틱에 비해 사양 작성이 더 쉬워졌습니다. 실온에서 충전되지 않은 PEEK의 일반적인 값. 충전, 베어링 및 임플란트 등급이 다릅니다. 재산 일반적인 값 디자인에서 의미하는 것 밀도 1.30~1.32g/cm³ 같은 부피에 대해 강철 무게의 약 1/6 유리전이(Tg) 143°C 이 지점을 넘어서면 강성이 떨어지기 시작합니다. 융점(Tm) ≒343°C 용융 처리 범위를 350~400°C 근처로 설정 지속적인 서비스 온도 공기 중 250°C 장기 하중 지지 한계, 등급에 따라 다름 인장강도 90~100MPa 단위 중량당 일부 알루미늄 합금과 비교 가능 굴곡 탄성률 3.6~4.1GPa 티타늄보다 피질골에 더 가깝습니다. 수분 흡수 ≒0.15%(24시간), ≒0.5% 포화 생체 내에서 치수가 약간 이동합니다. 그것을 허용하다 가연성 1.5mm에서 UL 94 V-0, 낮은 연기 항공기 내부 및 철도에 유용 내화학성 일반적인 용매에 불용성 진한 황산에만 공격됨 일반적인 최대 연속 사용 온도(°C) 폴리이미드(PI) 300 PTFE 260 PEEK 250 조달청 220 PCTFE 120 공개된 폴리머 데이터시트의 대략적인 값. 실제 한계는 하중, 매체 및 벽 두께에 따라 다릅니다. 이 수치를 천장이 아닌 바닥으로 읽어보세요. 30% 유리 충전 등급은 모듈러스를 높이고 열팽창을 줄입니다. 탄소 충전 등급은 내마모성과 전기 전도성을 추가합니다. 황산바륨을 추가하면 임상의가 투시법으로 PEEK를 확인해야 할 때 PEEK가 방사선 불투과성이 됩니다. PEEK 대 PTFE, 폴리이미드 및 조달청 채워지지 않은 성적의 광범위한 비교; 각 제품군에는 다양한 특수 변형이 있습니다. 재산 PEEK PTFE 폴리이미드 조달청 연속 사용(°C) 250 260 ≒300 220 인장강도 (MPa) 90~100 20~30 90~110 75~85 내마모성 우수 나쁨 좋음 좋음 용융 가공 가능 예 어렵다 아니요 예 불소 함유 아니요 예 아니요 아니요 상대적 재료비 높음 중간 높음 중간 마찰과 불활성이 지배적이고 기계적 부하가 가벼운 경우 PTFE를 선택하십시오. 압축 시 냉간 흐름은 일반적인 실패 모드입니다. 온도가 PEEK가 수용할 수 있는 수준을 초과하고 카테터 강화층과 같이 부품이 얇은 경우 폴리이미드를 선택하지만 용융 가공이 불가능하다는 점을 기억하십시오. 비용이 결정에 영향을 미치고 화학 물질 노출이 보통 수준으로 유지되는 경우 PPS를 선택하십시오. 하나의 부품이 구조적 하중을 견뎌야 하고 반복적인 멸균을 견뎌야 하며 동시에 방사선 투과성을 유지해야 하는 경우 PEEK를 선택하십시오. 수지에서 완성품까지 PEEK는 충분한 수분을 흡수하여 녹기 전에 일반적으로 건조제 건조기에서 150°C에서 3시간 이상 건조해야 합니다. 그런 다음 용융 가공은 350~400°C에서 진행되고, 금형 또는 다이 온도는 약 170~200°C이며, 유리 전이 이상에서 어닐링하면 지정한 특성을 제공하는 결정성이 형성됩니다. 어닐링을 건너뛰면 보기에 적합하고 기대 이하의 성능을 발휘하는 부품을 얻을 수 있습니다. 4가지 경로는 대부분의 생산을 포괄합니다: 로드, 필름 및 튜빙으로의 압출; 복잡한 형상의 사출 성형; 대형 슬래브의 압축 성형; 및 스톡 모양에서 가공. 의료용 튜빙은 일반적으로 압출이나 가공을 통해 제작되며 공차에 대한 논의는 초기에 중요합니다. 의료 도면에서는 일반적으로 ±0.02~±0.05mm 범위의 내경 공차를 명시합니다. 이는 달성 가능하지만 올바른 방법으로 검사해야 합니다. 높음-Precision PEEK Tubing for Medical Applications 내부 직경이 0.10~23.00mm이고 작은 크기에 대해 엄격한 OD 공차를 갖춘 정밀 PEEK 튜브로 카테터 및 내시경 구성 요소에 적합합니다. 제품보기 → 열수축 튜브는 별개이지만 관련 도구입니다. PEEK 또는 FEP 슬리브는 리플로우 중에 카테터 샤프트 위에서 수축하여 영구적인 외벽을 추가하지 않고도 레이어를 함께 압축합니다. 민감한 부품을 위한 PEEK 열수축 튜브 비율이 1.3/1.4이고 회복 온도가 170~190°C인 열수축 PEEK 슬리브는 의료용 어셈블리의 민감한 구성 요소와 중요한 연결을 보호하는 데 적합합니다. 제품보기 → PEEK가 의료기기 분야에서 그 가치를 누리는 곳 세 가지 부동산이 대부분의 의료 사건을 담당합니다. 첫째, 방사선 투과성: 충전되지 않은 PEEK 구성 요소는 X-레이에서 보이지 않으며 티타늄보다 훨씬 적은 MRI 인공물을 생성하므로 주변 이미지가 깨끗하게 유지됩니다. 둘째, 계수: 대략 3.6 GPa의 PEEK는 금속 합금보다 피질골에 훨씬 더 가깝기 때문에 척추 및 외상 장치의 응력 차폐를 감소시킵니다. 셋째, 멸균 안정성: PEEK는 값싼 폴리머에 영향을 미치는 황변이나 취성 현상 없이 감마선, 산화에틸렌 및 증기 사이클을 견딜 수 있습니다. 카테터 작업에서 PEEK는 전기 또는 단열이 필요한 고강성 샤프트 세그먼트, 브레이드 본딩 라이너 및 하이포튜브 대안으로 나타납니다. 재료가 튜브 형태로 어떻게 동작하는지 더 자세히 살펴보려면 이 개요를 참조하세요. PEEK 튜빙 벽 두께, 직진도 및 공차 실습을 다룹니다. Machined PEEK는 장치 개발의 벤치 측면에도 사용됩니다. 예를 들어 시험용 임플란트, 멸균 고정 장치, 도구 손잡이 및 고정된 것을 긁거나 오염시키지 않아야 하는 테스트 장비 등이 있습니다. 의료 기기용 정밀 가공 PEEK 부품 높은 경도, 내식성 및 생체 적합성을 갖춘 시험용 임플란트, 멸균 고정 장치, 기구 손잡이 및 의료 기기 구성 요소용 정밀 가공 PEEK 부품입니다. 제품보기 → 비용, 리드 타임 및 대체 위험 PEEK 컴파운드는 일반적으로 POM, PBT 또는 나일론보다 킬로그램당 비용이 훨씬 더 높으며 완전한 추적성을 갖춘 임플란트 등급 로트는 그보다 더 높습니다. 소형 부품에서는 가격이 결정 요인이 되는 경우가 거의 없지만 대형 하우징에서는 가격이 결정적인 요소입니다. 두 가지 실질적인 결과가 따릅니다. 금속 부품에서 물려받은 두께가 아닌 실제로 필요한 벽 두께를 설계합니다. 그리고 설계가 확정되기 전에 필요한 형태로 등급이 제공되는지 확인하십시오. 특수 등급은 종종 채워지지 않은 천연 재고보다 리드 타임이 길고 최소 수량도 더 높기 때문입니다. 조용한 위험은 대체입니다. PEEK는 여러 가지 저렴한 베이지색 폴리머와 유사해 보이며 공급업체는 수요가 급증할 때 검증되지 않은 등급을 출하하는 것으로 알려져 있습니다. 로트 추적성, 정확한 등급에 대한 분석 증명서, 수지 출처 확인을 요청하세요. PEEK가 도면에 적용되기 전 5가지 확인 사항 헤드라인 250°C 수치를 인용하기보다는 짧은 이동을 포함한 실제 서비스 온도를 확인하십시오. 부품에 어닐링이 필요한지 여부와 책임자를 결정하십시오. 부품이 접촉할 모든 화학물질을 나열하십시오. PEEK는 광범위한 저항성을 가지지만 보편적이지는 않습니다. 특히 튜브 내경의 경우 공차와 함께 검사 방법을 명시하십시오. 용도에 맞는 등급을 선택하세요. 산업용, 의료용, 임플란트 등급은 서로 호환되지 않습니다. Ningbo LINSTANT Polymer Materials Co., Ltd. 소개 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 당사의 PEEK 압출, 사출 성형 및 가공 능력은 나란히 자리잡고 있습니다. OEM 및 ODM 서비스 카탈로그가 아닌 제조 파트너가 필요한 기기 제조업체를 위한 제품입니다. PEEK: 자주 묻는 질문 Q1. PEEK 플라스틱은 어떤 용도로 사용되나요? 씰, 베어링, 펌프 및 밸브 부품, 항공우주 브래킷, 반도체 부품, 척추 케이지, 치과용 뼈대 및 카테터 튜브 등 열, 마모 또는 화학 물질 노출이 있는 모든 곳에서는 일반 엔지니어링 플라스틱을 사용할 수 없습니다. Q2. PEEK는 어떤 온도를 견딜 수 있나요? 충전되지 않은 등급의 경우 공기 중에서 지속적으로 약 250°C, 녹는점은 343°C에 가깝습니다. 연속 한계를 초과하는 짧은 편위가 가능하지만 애플리케이션별 검증이 필요합니다. Q3. PEEK는 금속보다 강합니까? 절대적인 의미는 아닙니다. 100MPa 인장 강도는 스테인리스강보다 훨씬 낮습니다. 그러나 단위 중량당 PEEK는 알루미늄과 경쟁하며 결코 부식되거나 용접되지 않습니다. Q4. PEEK는 PFAS인가요 아니면 불소중합체인가요? 아니요. PEEK에는 불소가 포함되어 있지 않으므로 불소폴리머 및 PFAS 제한 논의 대상에 포함되지 않습니다. 이것이 일부 팀이 PTFE를 사용하지 않는 주된 이유입니다. Q5. PEEK는 생체적합성이며 의료용 등급인가요? 의료용 및 임플란트 등급의 PEEK가 제공되며 일반적으로 ISO 10993 및 USP Class VI에 따라 테스트됩니다. 산업용 등급은 절대로 이를 대체할 수 없습니다. Q6. PEEK 비용은 얼마입니까? 복합재 가격은 일반적으로 상용 엔지니어링 플라스틱보다 훨씬 높으며 임플란트 등급은 다시 더 비쌉니다. 엄격한 공차와 적은 양으로 인해 부품 가격이 더욱 상승합니다. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026PEEK란 무엇입니까? 주요 특성, 등급 및 의료 응용 분야 설명
-
20Oct-2026조종 가능한 카테터 제조 CDMO: 샤프트, 팁 및 조립 제어조종 가능한 카테터는 벤치 편향 테스트를 통과했지만 구불구불한 혈관에서는 여전히 모호한 느낌을 받을 수 있습니다. 일반적인 원인은 손잡이에만 있는 것이 아닙니다. 이는 샤프트, 보강재, 팁 본드, 풀 와이어 경로 및 검사 방법 전반에 걸쳐 누적된 변화입니다. 실용적인 결론: 4개의 공급업체를 조정하고 스택업이 허용 범위 내에 있기를 바라기보다는 하나의 품질 시스템 하에서 해당 인터페이스를 소유하는 조종 가능한 카테터 제조 CDMO를 선택하십시오. 조종 가능한 카테터 제조 CDMO가 실제로 제어하는 것 조종 가능한 카테터 프로그램에서 CDMO는 조립 벤치를 갖춘 튜브 공급업체가 아닙니다. 설계 전송, 압출, 강화, 리플로우, 팁 성형, 핸들 통합, 테스트 방법 개발, 프로세스 검증 및 연속 생산을 소유해야 합니다. 편향은 시스템 수준의 결과이기 때문에 해당 범위가 중요합니다. 라이너 윤활성, 브레이드 장력 또는 접착 경화의 변화로 인해 핸들이 더 이상 의사의 기대와 일치하지 않을 정도로 힘 이동 곡선이 움직일 수 있습니다. 아래 표는 공급업체 검증 과정에서 유용한 체크리스트입니다. 각 후보자에게 내부 단계, 하도급 단계, 핸드오프 시 중요한 프로세스 매개변수가 어떻게 제어되는지 표시하도록 요청하십시오. 표 1. 조종 가능한 카테터 성능이 승패를 좌우하는 프로세스 인터페이스. 공정단계 일반적인 실패 모드 CDMO가 통제해야 하는 것 압출 ID/OD 드리프트, 타원형, 약한 라이너 결합 용융 온도, 연신 속도, 레이저 측정, SPC 및 로트 추적성 강화 브레이드 피치 변형, 코일 간격, 느슨한 종단 와이어 장력, 적용 범위, 피치, 끝 고정 및 공정 중 검사 리플로우 및 본딩 재킷 얇아짐, 접착성 심지, 약한 팁 결합 열 프로파일, 맨드릴 지지대, 경화 제어 및 박리 테스트 와이어를 다루고 당깁니다. 백래시, 높은 마찰, 와이어 꼬임 라우팅 반경, 초기 장력, 윤활, 이동 중지 및 전체 조립 테스트 출고검사 육안 검사를 통과했지만 사용감이 좋지 않음 편향각, 힘 이동 히스테리시스, 토크 응답, 누출 및 미립자 테스트 더 강한 질문은 “이 카테터를 만들 수 있나요?”가 아닙니다. 그러나 "변형 반복성을 입증하는 데 사용할 프로세스 맵, 품질에 중요한 속성 및 테스트 방법을 보여주십시오." 데이터, 고정 장치 및 추적 가능성으로 응답할 수 있는 CDMO는 일반적으로 카탈로그로 응답하는 CDMO보다 설계 이전에 더 잘 준비되어 있습니다. 제조 가능성을 위한 설계는 핸들이 아닌 샤프트에서 시작됩니다 조종 가능한 카테터는 핸들, 당김 와이어, 앵커 링, 압축 코일 또는 브레이드, 라이너, 재킷 및 팁과 같은 힘 경로입니다. 풀 와이어는 단독으로 작동하지 않습니다. 원위 구조에 장력을 가하고 샤프트를 압축합니다. 라이너의 마찰이 일관되지 않거나 재킷이 크리프되는 경우 팁이 지연되는 동안 핸들이 조이는 느낌을 받을 수 있습니다. 모션 손실의 원인은 핸들 때문인 경우가 많지만 근본 원인은 상류에 있습니다. 툴링을 절단하기 전에 샤프트 설계를 검토해야 합니다. CDMO는 단일 공칭이 아닌 제어된 창으로 벽 두께, 브레이드 각도, 코일 간격, 리플로우 커플링, 본드 랜드 길이 및 풀 와이어 라우팅 반경을 정의해야 합니다. 재료 선택이 실용적이 되는 곳이기도 합니다. 폴리이미드 및 PTFE 라이너, PEEK, PEBA, TPU 및 불소중합체 재킷은 각각 강성, 윤활성, 결합성 및 멸균 호환성이 서로 다른 균형을 이루고 있습니다. 조종 가능한 샤프트 구조(도식) 아우터 재킷 브레이드 또는 코일 저마찰 라이너 풀와이어 루멘 팁 본드 존 확장할 수 없습니다. 디자인 검토 논의에만 사용됩니다. 유용한 DFM 검토는 프로세스에 대해 설계를 테스트합니다. 덩어리 없이 브레이드를 끝낼 수 있나요? 부품을 절단하지 않고도 팁 본드를 검사할 수 있나요? 풀와이어 루멘을 세척하고 누출 테스트를 할 수 있습니까? 대답이 '아니요'인 경우 프로토타입이 얼마나 잘 휘어지든 관계없이 설계는 제조 이전 준비가 되지 않은 것입니다. 돌출 및 철근 처짐 창 설정 압출은 나머지 빌드가 상속하는 내부 및 외부 직경, 벽 동심도 및 라이너 결합을 설정합니다. 그런 다음 보강은 샤프트가 토크와 압축을 전달하는 방법을 결정합니다. 브레이드 각도, 와이어 수, 코일 간격 및 적용 범위는 외관상의 세부 사항이 아닙니다. 브레이드를 더 촘촘하게 하면 토크 반응이 향상되지만 팁 범위가 줄어들 수 있습니다. 부드러운 코일은 부드러운 느낌을 주지만 추진력을 잃을 수 있습니다. 정답은 해부학적 구조, 접근 경로 및 핸들 메커니즘에 따라 다릅니다. LINSTANT의 회사 프로필에는 수입 압출 라인 15개, PEEK 압출 라인 8개, 브레이딩, 스프링 및 코팅 기계 약 100개가 나열되어 있습니다. 이러한 자산은 프로그램이 하나의 공급망에서 공압출, 다중 루멘 샤프트, 편조 또는 코일형 보강, 표면 처리가 필요할 때 중요합니다. 또한 샤프트, 강화 및 코팅 단계가 모든 빌드에 대해 별도의 공급업체 간에 이동할 필요가 없기 때문에 초기 엔지니어링 반복 일정을 보다 쉽게 설정할 수 있습니다. 카테터 샤프트용 편조 강화 튜브 레이어 사이에 내장된 금속 또는 섬유 브레이드는 파열 압력, 컬럼 강도 및 토크 전달을 지원하므로 강화된 카테터 샤프트 및 조종 가능한 외장 제작에 적합합니다. 제품보기 → 조정 가능한 말단 편향을 위한 조종 가능한 외장 조정 가능한 말단 팁, 둥근 팁 및 PTFE 라이너와 편조 샤프트 보강재를 결합합니다. 정확한 편향이 중요한 전기 생리학, 혈관 및 비뇨기과 접근에 적합합니다. 제품보기 → 조종 가능한 시스 및 편향 가능한 카테터의 경우 강화된 샤프트와 편향 가능한 팁을 함께 개발해야 합니다. 동일한 프로세스 창에서 브레이드, 코일 및 리플로우를 조정할 수 있는 공급업체는 로트마다 편향력을 일관되게 유지하는 데 더 좋습니다. 팁 접합, 리플로우 및 핸들 통합: 손실된 동작이 나타나는 곳 원위 팁은 조종 가능한 카테터에서 가장 많이 검사되는 부분이며 종종 가장 덜 관대합니다. 리플로우는 본드 랜드에서 재킷을 얇게 만들 수 있습니다. 접착제는 내강으로 흡수될 수 있습니다. 당김 링은 순환 부하 하에서 마이그레이션될 수 있습니다. 각 문제는 시각적 검사를 통과하지만 힘 이동 곡선을 변경할 수 있습니다. CDMO는 검증된 프로세스로서 열 프로파일, 맨드릴 지지대, 접착 경화 및 본드 라인 검사를 제어해야 합니다. 핸들 통합으로 인해 와이어 당김 장력, 라우팅 반경, 윤활, 이동 중지 및 스트레인 완화와 같은 또 다른 변수 세트가 도입됩니다. 벤치에서 부드럽게 느껴지는 핸들은 와이어 경로가 제한되지 않으면 멸균 또는 배송 후 백래시가 발생할 수 있습니다. 따라서 제조팀은 샤프트뿐만 아니라 전체 어셈블리를 테스트해야 합니다. 편향각 대 핸들 이동, 히스테리시스, 팁 결합 박리 강도, 누출, 파열 및 미립자 청결도는 동일한 릴리스 계획에 속합니다. 소형 혈관 및 신경혈관 접근을 위한 마이크로 카테터 맞춤형 경도 및 직경 전환과 둥근 팁을 갖춘 소형 강화 카테터 원위부 느낌과 정밀도가 중요한 신경혈관 및 관상동맥 플랫폼에 적합합니다. 제품보기 → 마이크로카테터 기반 플랫폼의 경우 허용 오차 스택이 훨씬 덜 관대해집니다. 라이너 마찰이나 팁 결합 두께의 작은 변화가 말단부의 느낌을 좌우할 수 있습니다. 이것이 바로 사내 마이크로카테터 경험이 있는 CDMO가 연속 생산뿐만 아니라 설계 검토 중에도 유용한 이유입니다. 조종 가능한 장치에 대한 품질 관리 일반 ISO 13485:2016 인증서가 필요하지만 충분하지는 않습니다. 감사 추적은 설계 입력을 프로세스 제어 및 릴리스 테스트에 연결해야 합니다. 조종 가능한 카테터의 경우 이는 편향 범위, 힘 이동 히스테리시스, 토크 반응, 꼬임 반경, 팁 접착 강도, 누출 및 미립자 청결도 등 제어에 영향을 미치는 속성을 측정하는 것을 의미합니다. 유용한 증거는 다음과 같습니다. 교정 인증서뿐만 아니라 편향 고정 장치에 대한 R&R을 측정합니다. 리플로우, 본딩, 코팅 및 핸들 조립을 위한 IQ/OQ/PQ. 폴리머 로트부터 완성된 하위 조립품까지 로트 추적이 가능합니다. 라이너, 브레이드 또는 접착제가 변경될 때 재검증을 트리거하는 변경 제어입니다. 드리프트가 어떻게 포함되었는지 보여주는 편차 및 CAPA 기록입니다. 외관과 단일 편향 각도만을 확인하는 최종 검사는 허용되지 않습니다. 조종 가능한 카테터는 해당 테스트를 통과할 수 있지만 여전히 촉각 피드백이 좋지 않습니다. 해제 방법은 의사가 느끼는 것이기 때문에 힘의 경로를 포착해야 합니다. 임상 구축에서 상업용 규모로 확장 스케일업은 운영자, 설비 및 비공식 조정에 대한 숨겨진 의존성을 노출시킵니다. 접착제 경화 또는 브레이드 장력에 대해 한 기술자의 느낌에 의존하는 프로세스는 상업적인 규모로 준비되지 않았습니다. CDMO는 프로세스 창을 동결하고, 설비를 검증하고, SPC 제한을 설정하고, 첫 번째 상업 로트 이전에 편차를 처리하는 방법을 정의해야 합니다. 용량 주장은 제품에 연결할 때만 유용합니다. LINSTANT는 거의 20,000평방미터에 달하는 GMP 클린룸, 15개의 수입 압출 라인, 8개의 PEEK 압출 라인, 2개의 사출 성형 라인, 약 100개의 브레이딩, 스프링 및 코팅 기계, 40개의 용접 및 성형 세트를 보고합니다. 아래 차트에는 보고된 장비 리소스가 요약되어 있습니다. LINSTANT 프로세스 리소스(회사 데이터) 회사 프로필에 보고된 장비 수 가져온 압출 라인 15 PEEK 압출 라인 8 편조 / 스프링 / 코팅 100 용접/성형 세트 40 편조/스프링/코팅 수치는 대략적인 수치입니다. 다른 수치는 보고된 바와 같습니다. 실질적인 질문은 해당 자산이 특정 조종 가능한 카테터에 어떻게 적합합니까? 공정 능력 연구, 고정 장치 목록, 멸균 적합성 계획 및 단일 지점 실패에 대한 비상 계획을 요청하세요. 이는 헤드라인 용량 수치보다 출시 성능을 더 잘 예측하는 지표입니다. LINSTANT가 조종 가능한 카테터 프로그램에 적합한 곳 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 작업이 부품 공급과 완성된 장치 조립 사이에 있기 때문에 이러한 위치 지정은 조종 가능한 카테터 제조와 관련이 있습니다. LINSTANT의 OEM/ODM 모델은 ISO 13485:2016 및 GMP 클린룸 제어를 통해 압출, 강화, 2차 처리 및 카테터 하위 조립을 다룹니다. 디자인 이전에 참여하기 위해 CDMO가 필요한 팀은 OEM/ODM 카테터 개발 페이지 첫 번째 기술 검토 전에. FAQ: 조종 가능한 카테터 제조 및 CDMO 선택 Q1. 조종 가능한 카테터 제조 CDMO의 기능은 무엇입니까? 단순한 튜브 공급이 아닌 단일 품질 시스템 하에서 설계 전송, 압출, 강화, 팁 접합, 핸들 통합, 검증 및 연속 생산을 관리합니다. Q2. 조종 가능한 카테터는 유도 카테터와 어떻게 다릅니까? 가이드 카테터는 안정적인 도관을 제공합니다. 조종 가능한 카테터에는 당김 와이어 또는 편향 가능한 팁이 추가되어 임상의가 원위 단부를 능동적으로 형성할 수 있습니다. 일부 플랫폼은 두 기능을 모두 결합합니다. Q3. 편향 가능한 카테터 샤프트에는 어떤 재료가 사용됩니까? 일반적인 선택에는 폴리이미드 또는 PTFE 라이너, 스테인리스 스틸 브레이드 또는 코일 보강재, PEEK, PEBA, TPU 또는 불소중합체 재킷이 포함됩니다. 선택은 강성, 윤활성, 접착성 및 살균성에 따라 달라집니다. Q4. 팁 편향과 풀와이어 피로를 어떻게 검증합니까? 편향각과 핸들 이동, 히스테리시스 및 주기적 당김 와이어 하중을 측정하는 고정 장치를 제작합니다. ISO 13485에 따른 게이지 R&R 및 프로세스 검증을 통해 방법을 설계 입력과 연결합니다. Q5. CDMO가 소량의 임상 구축 및 확장을 지원할 수 있습니까? 예, 파일럿부터 상업용 로트까지 동일한 프로세스 창을 사용하는 경우 가능합니다. 설비, 운영자, SPC 및 변경 제어가 단계 간에 어떻게 관리되는지 물어보십시오. Q6. 조종 가능한 카테터 디자인을 이전하기 전에 무엇을 물어봐야 합니까? 라이너, 브레이드 및 접착제에 대한 프로세스 맵, 품질에 중요한 특성, 본드 및 리플로우 검증, 테스트 방법 소유권, 추적성 및 변경 제어 계획을 요청하세요. 편향형 외장, 마이크로카테터 또는 가이드 플랫폼용 조종 가능 카테터 제조 CDMO를 비교하는 경우 브로셔보다는 프로세스 맵부터 시작하십시오. LINSTANT의 엔지니어링 팀은 귀하의 설계 입력을 기준으로 샤프트 구성, 보강, 팁 접합 및 검사 계획을 검토할 수 있습니다. 조종 가능한 카테터 프로그램에 대해 논의하려면 LINSTANT에 문의하세요. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026HPLC 튜빙 가이드: 내부 직경, 재료, 피팅 및 절단 품질을 선택하는 방법서비스 엔지니어가 전송 라인의 0.005를 가방에 있던 0.017 길이의 튜브로 교체한 지 몇 분 후에 일상적인 방법이 피크를 분할하기 시작했습니다. 컬럼, 이동상 및 기울기는 그대로 유지되었습니다. 주입기와 컬럼 헤드 사이에 약 40 마이크로리터의 추가 부피가 있으면 분리를 망칠 수 있었습니다. 이것이 HPLC 튜빙의 중요한 점을 간략하게 표현한 것입니다. 즉, 코일에 적힌 이름보다 내경, 절단 품질 및 피팅 구성이 결과를 훨씬 더 결정합니다. 재료는 분석물이 유동 경로와 접촉하여 생존하는지 여부를 결정합니다. 아래 섹션에서는 각 변수를 선택하는 방법, 일반적인 고장 모드의 모양, 유체 어셈블리 및 의료 기기용 폴리머 튜브를 지정하는 방법을 다룹니다. 유동 경로 내에서 HPLC 튜빙이 하는 일 액체 크로마토그래프의 튜브는 한 번에 세 가지 작업을 수행합니다. 여기에는 시스템 압력이 포함되어 있고, 컬럼 외부 부피를 낮게 유지하며, 이를 통과하는 스트림에 흡착, 촉매 작용 또는 침출되어서는 안 됩니다. 화학적으로 완벽하지만 물리적으로 너무 넓은 연결은 피크를 넓힐 것입니다. 좁고 불활성이지만 심하게 절단된 연결은 압력에 의해 누출됩니다. 공급업체 선택 가이드에서는 처음 두 가지 요구 사항에 숫자를 표시합니다. 고효율 좁은 내경 컬럼의 경우 0.12mm(약 0.005인치) ID 튜브가 표준 권장 사항인 반면, 기존 4.6mm 컬럼은 0.17mm(0.007인치) ID를 허용합니다. 더 넓은 것은 컬럼이 취소할 수 없는 혼합 볼륨을 추가합니다. 펌프 인젝터 칼럼 검출기 더 작은 ID로 더 짧은 실행을 수행하면 피크가 선명하게 유지됩니다. 주입기와 컬럼 사이의 모든 모세관 부분은 시료가 정지상에 도달하기 전에 부피를 추가합니다. 산술은 용서할 수 없습니다. 0.020인치 ID 라인은 미터당 약 203마이크로리터를 담는 반면, 0.005인치 ID 라인은 미터당 12.7마이크로리터를 담습니다. 따라서 10센티미터의 넓은 선은 대략 20마이크로리터를 추가하며, 이는 5마이크로미터 입자로 채워진 150 x 4.6mm 컬럼의 1.6mL 공극 부피의 약 1.2%입니다. 동일한 20마이크로리터를 150 x 2.1mm 컬럼에 넣으면 공극 부피의 6%에 가까워지며, 이는 초기 용출 피크의 분리능을 눈에 띄게 저하시키기에 충분합니다. 내부 직경: 피크를 움직이는 변수 ID가 작을수록 분산은 적지만 배압은 높음을 의미하며, 압력 강하는 내부 반경의 4제곱만큼 크기 때문에 패널티가 심각합니다. ID를 절반으로 줄이면 동일한 흐름과 길이에 대해 압력 강하가 16배로 늘어납니다. 아래 두 차트는 일반적인 연결 크기에 대한 상충관계의 양면을 보여줍니다. 튜브 미터당 압력 강하(물, 1mL/분, 25°C) 127μm(0.005인치) 337psi 178μm(0.007인치) 88psi 254μm(0.010인치) 21psi 508μm(0.020인치) 1.3psi 762μm(0.030인치) 0.26psi 막대는 값이 3자리 이상의 크기에 걸쳐 있기 때문에 로그 눈금을 사용합니다. 수치는 25°C의 물에 대한 Hagen-Poiseuille 관계에서 계산됩니다. 점도가 더 높은 실제 이동상은 모든 값을 비례적으로 높입니다. 내경별 튜빙 런의 내부 부피 볼륨(μL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 튜브 길이(m) 부피는 길이에 따라 선형적으로 증가하지만 내부 직경의 제곱에 비례합니다. 0.005인치 ID: 12.7μL/m 0.010인치 ID: 50.7μL/m 0.020인치 ID: 202.7μL/m 열 형식에 ID 일치: 4.6mm 열의 경우 0.005~0.007인치, 2.1mm 이하 형식의 경우 0.005인치 이하. 볼륨과 압력 강하가 모두 길이에 따라 증가하므로 기기 레이아웃이 허용하는 한 모든 실행을 짧게 유지하십시오. 가능한 경우 하나의 ID를 끝까지 사용하십시오. 좁은 세그먼트 옆의 넓은 세그먼트는 혼합 챔버 역할을 합니다. 이동상 점도에 따라 압력 강하가 증가하므로 냉각 컬럼이나 점성 조절제는 펌프 한계에 더 빨리 도달한다는 점을 기억하십시오. 재료: 각 옵션이 포기하는 것 모든 축에서 튜빙 재료가 우선하지 않습니다. 스테인레스강은 압력을 유지하고 거의 모든 용매를 견딜 수 있기 때문에 기본이지만 금속에 민감한 분석물질을 흡착하거나 촉매할 수 있습니다. 폴리머 튜빙은 이 문제를 해결하지만 압력 헤드룸을 일부 희생하며, 불소 폴리머는 강철 사용자가 결코 생각하지 못하는 크리프 및 밀봉 문제를 발생시킵니다. 작업 범위는 일반적인 값입니다. 정확한 ID, 벽 두께 및 온도에 대해서는 튜브 공급업체에 압력 및 용매 호환성을 확인하십시오. 튜브 재료 일반적인 역할 작동 압력 실제 주의사항 316 스테인레스 스틸 표준 분석 및 UHPLC 연결 페룰이 일치하는 수백 바에서 수천 바까지 일상적으로 사용됩니다. 금속에 민감한 분석물은 흡착되거나 반응할 수 있습니다. 일치하지 않는 페럴로 인해 누출 또는 데드 볼륨 발생 엿보기 금속이 없고 생체 적합성인 흐름 경로 일반적으로 온도와 ID가 상승하면 수백 bar로 감소합니다. 일부 염소계 용매 및 DMSO와의 용매 호환성 한계; 강철보다 낮은 천장 PTFE와 FEP 저압 이송 및 부식성 서비스 저압 전용, 대부분의 구성에서 30bar 미만 지속적인 부하가 가해지면 크리프됩니다. 밀봉하려면 끝부분을 직각으로 잘라야 합니다. 폴리이미드 코팅 용융 실리카 고효율, 저분산 연결 끝부분이 올바르게 준비되면 고압 깨지기 쉬움; 손상된 코팅이나 부서진 절단 끝으로 인해 파손이 발생합니다. 압력 등급 화학적 불활성 유연성 절단 및 플랜징 투명성 일상적인 방법의 견고성을 결정하는 기준에 따라 판단되는 가장 일반적인 세 가지 유동 경로 재료의 상대적 강도. 316 스테인레스 스틸 엿보기 PTFE / FEP 두 가지 폴리머 제품 사이의 선택은 자체적으로 비교할 수 있을 만큼 일반적입니다. 우리는 일반 언어 분석을 유지합니다 PTFE 대 PEEK 튜빙 아직 결정 중인 팀을 위해. 간단히 대답하자면 PEEK는 압력과 치수 안정성이 중요한 곳에서는 승리하고, PTFE는 내화학성과 미터당 낮은 비용이 더 중요한 곳에서는 승리한다는 것입니다. 피팅, 페룰 및 절단 품질 피팅 제조업체는 대부분의 HPLC 튜빙 불만을 두 가지 근본 원인, 즉 누출과 불감부피로 줄입니다. 둘 다 일반적으로 동일한 위치, 즉 튜브 끝에서 밀봉되지 않는 페룰이나 축과 직각이 아닌 끝을 추적합니다. 블레이드나 사이드 커터 대신 특수 제작된 튜브 커터로 절단하십시오. 각이 지거나 거친 끝 부분은 밀봉되지 않으며 어떤 토크로도 문제가 해결되지 않습니다. 첫 번째 연결부에 페럴을 장착하고 너트와 페럴 쌍을 함께 유지하십시오. 다른 포트에서 재사용되는 페룰은 누출이 발생하는 신뢰할 수 있는 소스입니다. 제조업체의 조임 루틴을 따르십시오. 폴리머 너트는 너무 세게 조이면 영구적으로 변형되며, 손으로만 조인 강철 페럴은 압력을 받으면 미끄러집니다. 페럴 시트에서 불용 부피를 확인하십시오. 페룰이 맞물리기 전에 튜브가 바닥에 닿으면 남은 틈이 컬럼 바로 앞의 혼합 챔버가 됩니다. 새로운 연결에 실제 방법을 적용하기 전에 컬럼 대신 제한 모세관을 사용하여 압력 테스트를 수행하십시오. 유체 및 의료용 어셈블리용 폴리머 튜브 지정 HPLC 흐름 경로에 사용되는 재료인 PEEK, PTFE, FEP, PFA 및 폴리이미드는 의료 기기 제조업체가 카테터 샤프트, 라이너 및 강화 외장에 지정하는 것과 동일한 폴리머 계열입니다. 이러한 중복은 우연이 아닙니다. 두 응용 프로그램 모두 엄격한 치수 공차, 깔끔한 절단 끝 및 배치 간 일관성을 보상합니다. Ningbo LINSTANT Polymer Materials Co., Ltd.는 이러한 재료를 정확하게 압출합니다. 당사의 튜빙 카탈로그에는 PEEK 튜빙, 폴리이미드 튜빙, PTFE 및 기타 불소중합체 압출재, 다층 및 다관 구조, 강화 또는 편조 샤프트가 포함되어 있으며 동일한 작업 흐름에서 절단, 팁핑 및 열 수축과 같은 2차 작업이 가능합니다. ID 및 벽 두께에 대한 일반적인 공차 요구 사항은 가정이 아닌 견적 단계에서 논의됩니다. 0.02mm 변동은 12mm 배수 라인보다 0.5mm 모세관에서 더 중요하기 때문입니다. 엿보기 Tubing for High-Temperature Medical and Aerospace Applications 엿보기 tubing offers tight tolerances, high-temperature stability, and biocompatibility for cardiovascular, spinal, and other demanding medical applications. 제품보기 → 카테터 및 전달 시스템용 PTFE 압출 튜브 PTFE 압출 튜브는 윤활성, 내화학성 및 생체 적합성을 결합하여 카테터, 혈관 내 전달 시스템 및 일회용 액세서리에 적합합니다. 제품보기 → 소직경 카테터 부품용 의료용 폴리이미드 튜브 의료용 폴리이미드 튜브는 카테터, 전기 생리학 및 스텐트 전달 시스템을 위한 얇은 벽, 작은 내경 및 고온 저항을 지원합니다. 제품보기 → 의료 기기 팀은 풍선 표면의 약물 코팅을 정량화하거나 멸균 후 잔류 단량체를 확인하는 등 품질 관리 중에 액체 크로마토그래피를 사용하기도 합니다. 해당 기기의 유체 경로 내부 튜브와 테스트 중인 장치 내부 튜브는 동일한 재료 과학에서 나오므로 치수 일관성과 추적성을 둘이 아닌 하나의 문제로 취급합니다. 프로젝트에 맞춤형 압출, 코팅 또는 완전 아웃소싱 어셈블리가 필요한 경우 당사 OEM 및 ODM 개발 서비스 ISO 13485:2016 품질 시스템에 따라 연속 생산까지 설계 지원을 다룹니다. Ningbo LINSTANT Polymer Materials Co., Ltd. 소개 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. HPLC 튜브에 대해 자주 묻는 질문 Q1. HPLC 튜빙에 가장 적합한 내경은 얼마입니까? 4.6mm 열의 경우 0.005~0.007인치 ID를 사용하고 2.1mm 형식의 경우 0.005인치 이하를 사용합니다. 항상 펌프 압력이 지원할 수 있는 가장 작은 ID를 선택하십시오. Q2. PEEK 튜빙과 스테인리스 스틸 튜빙 중 어떤 것을 사용해야 합니까? 엿보기 for metal-sensitive analytes and biocompatible paths, stainless steel where you need maximum pressure and solvent tolerance. Check solvent compatibility before switching. Q3. PEEK 튜빙은 어떤 압력을 견딜 수 있나요? 일반적으로 수백 bar이며 정확한 한계는 ID, 벽 두께 및 온도에 따라 다릅니다. 일치하는 스테인레스 스틸 연결보다 항상 낮습니다. Q4. 데드 볼륨을 생성하지 않고 HPLC 튜브를 어떻게 절단합니까? 전용 튜브 절단기를 사용하여 끝 부분을 확대하여 검사하고 버(burr)나 베벨로 절단된 부분은 폐기합니다. 사각형 끝 부분은 시트 페룰을 적절하게 만듭니다. Q5. HPLC 페룰은 얼마나 자주 교체해야 합니까? 연결이 다른 포트로 이동될 때마다 또는 처음으로 울림 현상이 나타날 때마다 이를 교체하십시오. 페룰은 소모품이지 영구 하드웨어가 아닙니다. Q6. 튜브를 교체한 후 피크가 꼬리를 떼는 이유는 무엇입니까? 일반적으로 더 넓은 ID, 장기간 실행 또는 페룰 시트의 간격으로 인해 추가 컬럼 볼륨이 발생합니다. 메소드를 터치하기 전에 볼륨을 측정하고 경로를 짧게 하세요. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026UHPLC 튜브 선택: PEEK, PTFE 및 FEP ID, 피팅 및 데드 볼륨10cm 길이의 0.005인치 ID 튜빙을 통해 600바에서 실행되는 UHPLC 시스템은 해당 라인 내부에 약 1.3μL의 이동상을 보유하고 있습니다. 동일한 길이의 0.020인치 ID 튜브로 교체하면 라인에 약 20μL이 들어갑니다. 다른 변경 사항은 없지만 피크 폭, 머무름 시간 및 겉보기 플레이트 수는 모두 움직입니다. 이는 UHPLC 튜빙을 배관이 아닌 시스템 구성 요소로 취급하는 실제 사례입니다. 내부 직경은 분산을 유도하고 재료는 화학적 호환성을 유도하며 절단 품질은 피팅의 밀봉 또는 흘러내림 여부를 결정합니다. 다음은 이 세 가지 요소가 어떻게 상호 작용하는지, 사양서에 어떤 숫자가 속하는지, 폴리머 및 스테인리스강 튜빙에 대한 현실적인 한계가 어디에 있는지를 설명합니다. UHPLC 튜빙 및 추가 컬럼 용량 예산 컬럼 외부 부피는 주입기, 주입기와 컬럼 사이의 튜브, 검출기 셀의 합계입니다. 크로마토그래피 문제 해결 문헌에서는 일반적으로 컬럼이 2μm 미만의 입자로 채워져 있는 경우 총계를 대략 10~15μL 미만으로 유지하도록 권장합니다. 왜냐하면 이러한 컬럼은 매우 좁은 피크를 생성하고 컬럼 외부의 부피는 이를 희석하고 넓히기 때문입니다. 경험 법칙: 0.005인치 ID에서 10cm 점퍼는 약 1.3μL에 기여합니다. 0.020인치 ID에서는 동일한 10cm가 약 20μL에 기여합니다. 튜브 부피는 계산하기 쉽고 과소평가하기 쉽습니다. V = π r² L. 반경은 제곱이므로 ID를 두 배로 늘리면 같은 길이에서 부피가 4배가 됩니다. 아래 차트는 분석 작업을 위해 일반적으로 비축되는 보어 크기 전반에 걸쳐 이것이 무엇을 의미하는지 보여줍니다. 그림 1. 100mm 튜브 내 컬럼 외부 부피(계산) 0.0025인치 ID 0.32μL 0.005인치 ID 1.27μL 0.010인치 ID 5.07μL 0.020인치 ID 20.3μL 0.030인치 ID 45.6μL 100mm 절단 길이에서 유지되는 보어 크기 대 부피 V = π r² L로 계산된 부피; 0.0025인치 ID는 0.030인치 라인이 담는 양의 1% 미만을 담습니다. 두 가지 습관이 따릅니다. 5cm 점퍼는 20cm 점퍼가 동일한 ID에서 유지하는 것의 1/4을 유지하므로 자동 시료 주입기 형상이 허용하는 한 주입기에서 컬럼까지의 실행을 짧게 유지하십시오. 그리고 어디에서나 단일 보어를 사용하지 마십시오. 펌프 흡입구, 탈기 장치 및 폐기물 라인을 포함한 시스템의 저압 측에서는 분산이 감지기에 도달하지 않기 때문에 불이익 없이 0.020인치 이상의 튜브를 운반할 수 있습니다. 내부 직경: 4승의 균형 좁은 튜브는 분산을 감소시키지만 압력이 발생합니다. 작은 구멍을 통과하는 흐름은 압력 강하가 반경의 4제곱에 반비례하는 Hagen-Poiseuille 관계를 따릅니다. ID를 절반으로 줄이면 압력 강하가 16배로 늘어납니다. 이는 컬럼 앞의 마지막 몇 센티미터가 흐름 경로에서 가장 민감한 부분이자 압력 한계를 넘어갈 가능성이 가장 높은 부분인 이유입니다. 그림 2. 250mm 튜브에 대한 압력 강하, 20°C의 물(계산) 0 25 50 75 100 bar 0.0025인치 ID 0.005인치 ID ID를 절반으로 줄이면 압력 강하가 16배 증가합니다. 0.1 0.4 0.7 1.0 유속, mL/분 Hagen-Poiseuille 관계에서 계산됩니다. 실제 이동상은 점성이 더 높으므로 주어진 방법에 대한 절대적인 예측이 아닌 상대적인 거동으로 읽으십시오. 일상적인 UHPLC 실습에서 유지되는 작업 범위: 주입기-컬럼 라인의 ID는 0.0025인치 ~ 0.005인치이며 분산이 피크 모양에 가장 큰 영향을 미칩니다. 컬럼에서 검출기까지의 ID는 0.005인치 ~ 0.010인치입니다. 여기서 약간 더 큰 보어는 일반적으로 더 낮은 배압을 위해 허용되는 거래입니다. 펌프 흡입구, 폐기물 및 저압 이송 라인의 경우 ID가 0.020인치 이상입니다. 재질 선택: 엿보기, PTFE, FEP, PFA, ETFE 및 스테인리스강 재료 선택은 일반적으로 두 가지 질문, 즉 이동상에 무엇이 있는지, 그리고 무엇이 검출되는지에 따라 결정됩니다. 엿보기: 금속이 없는 기본값 PEEK는 금속에 민감한 작업에서 인젝터-컬럼 작동을 위한 표준 선택입니다. 이는 생체적합성이며, 철이나 니켈을 흐름 경로로 침출시키지 않으며, 스테인리스 스틸에 문제를 일으키는 인산염 완충제와 이온쌍 시약을 견딜 수 있습니다. 또한 한계도 있습니다. PEEK는 DMSO, THF 및 디클로로메탄에서 팽창하고 농축된 산이 PEEK를 공격합니다. 작은 ID PEEK 튜빙의 데이터시트에는 일반적으로 실온에서 대략 5,000~7,000psi(약 345~480bar) 사이의 압력 등급이 나와 있으며, 이는 대부분의 UHPLC 방법 조건을 포괄합니다. PTFE 및 FEP: 저압측 불소중합체는 압력이 적당하고 내화학성이 가장 중요한 유동 경로 부분을 덮습니다. PTFE와 FEP는 거의 모든 이동상에 효과적으로 불활성이며, 부드럽고 라우팅이 쉽고, 펌프 흡입 라인, 탈기 장치 연결 및 폐기물의 일반적인 재료입니다. 압력 한도는 PEEK의 일부이므로 고압 점퍼를 대체할 수 없습니다. 의료 및 유체 경로 응용 분야용 PTFE 압출 튜브 생체 적합성, 넓은 온도 범위, 카테터 또는 전달 시스템 용도를 갖춘 저압 흐름 경로용 내화학성 불소중합체 튜빙입니다. 제품보기 → PFA 및 ETFE: 온도 또는 강성이 중요한 경우 PFA는 FEP보다 높은 온도에서 기계적 특성을 유지하며 이는 튜브가 컬럼 오븐에 가까이 있을 때 중요합니다. ETFE는 비슷한 내화학성에서 PTFE보다 더 견고하고 내마모성이 더 높기 때문에 유지 관리 중에 반복적으로 처리되는 라인에 종종 선택됩니다. 분석 및 산업용 유체 라인용 PFA 의료용 압출 튜브 식품 등급 유체 전달 및 정밀한 분석 연결을 위한 불소중합체 튜빙으로 내화학성과 가열된 기기 근처의 성능을 결합합니다. 제품보기 → 스테인레스 스틸: 압력 한계 1/16인치 OD의 316 스테인리스 스틸은 올바르게 연결된 연결을 통해 최대 약 20,000psi의 압력에 도달하므로 일반적으로 1,000bar 이상에서 지속적으로 작동하는 시스템이 유지됩니다. 절충안은 현실입니다. 금속 이온은 염도가 높은 이동상으로 침출될 수 있고, 킬레이트 금속인 분석물은 벽에 흡착될 수 있습니다. 그림 3. 정성적 재료 비교(1~5점) 압력 성능 내화학성 유연성 비용 효율성 금속이 없는 흐름 경로 PEEK PTFE / FEP 316 SS 점수는 재료 데이터시트를 대체하는 것이 아니라 선택 범위를 좁히기 위한 정성적 엔지니어링 평가입니다. 표 1. UHPLC 흐름 경로에 사용되는 튜빙 재료와 가장 흔히 선택을 결정하는 장단점이 있습니다. 소재 일반적인 ID 범위 작동 압력 용매 및 분석물 참고 사항 최적의 핏 PEEK 0.0025~0.030인치 작은 ID의 경우 일반적으로 5,000~7,000psi로 인용됩니다. DMSO, THF 및 디클로로메탄에서 팽윤; 농축된 산을 피하세요. 무금속 주입기-컬럼 라인, 금속에 민감한 분석물질 PTFE 0.010~0.062인치 수백 psi 미만의 저압 가장 넓은 내화학성; 부드럽고 쉽게 라우팅 가능 펌프 입구, 폐기물, 저압 이송 FEP 0.010~0.062인치 저기압 PTFE와 유사한 화학적 성질, 투명한 벽 탈기기 및 검출기 폐기물 라인 PFA 0.010~0.062인치 낮음~보통 더 나은 고온 안정성을 갖춘 불소중합체 불활성 컬럼 오븐 근처의 라인 ETFE 0.010~0.062인치 낮음~보통 더 높은 강성과 우수한 내화학성 유지보수 중 처리되는 라인 316 스테인레스 스틸 0.0025~0.020인치 올바른 피팅 사용 시 최대 약 20,000psi 고염 또는 이온쌍 방법으로 금속 이온을 방출할 수 있음 1,000bar 이상에서 실행되는 시스템 선택이 정말 가까운 경우에는 다음 항목을 나란히 비교합니다. PTFE 및 PEEK 튜브 이동상 목록을 비교하는 것이 일반적으로 문제를 해결하는 가장 빠른 방법입니다. 공차, 절단 품질 및 피팅 튜브 도면의 두 가지 항목(ID 공차 및 절단 품질)이 기기 간에 방법이 깔끔하게 전달되는지 여부를 결정합니다. ID 공차는 /-0.0005인치(약 /-13μm)와 같은 절대 수치 또는 공칭 백분율로 기록됩니다. 볼륨은 직경의 제곱에 비례하므로 공차는 볼륨 스윙으로 직접 변환되며 스윙은 비례적으로 큰 구멍보다 작은 구멍에서 더 큽니다. 그림 4. ID 허용오차로 인한 볼륨 변동(직경을 제곱한 볼륨 눈금) /-20% /-40% /-10% /-20% 0.005인치 ID /-0.0005인치 0.005인치 ID /-0.001인치 0.010인치 ID /-0.0005인치 0.010인치 ID /-0.001인치 공칭 내경 및 명시된 공차와 그에 따른 부피 변화 V ∝ d²로 계산됩니다. 0.005인치 보어에서 /-0.0005인치의 공차는 이미 라인 볼륨을 대략 20%만큼 이동시킵니다. 절단 품질은 문제의 후반부입니다. 비스듬히 절단되거나 끝에 버가 있는 튜브는 10-32 포트의 원뿔에 직각으로 안착될 수 없습니다. 그 결과 컬럼 바로 앞에 작은 갇힌 부피가 생기며, 이는 컬럼 컨디셔닝을 아무리 해도 제거되지 않는 추가 피크 폭의 전형적인 원인입니다. 날카로운 가이드가 있는 커터는 버가 없는 정사각형 면을 만듭니다. 대각선 커터는 그렇지 않습니다. 피팅으로 조립이 마무리됩니다. 1/16인치 OD는 10~32개의 콘 포트에 대한 표준이며, 손으로 조이는 PEEK 너트는 안정적으로 밀봉되고 재사용이 가능하므로 PEEK 튜빙에 일반적으로 선택됩니다. 과도하게 조이는 것은 흔한 실수입니다. 이는 폴리머를 냉간 유동시키고 연결부 보어를 좁히고 배압과 데드 볼륨을 조용히 추가합니다. 튜브 도면에 속하는 것 공급업체 변경 후에도 유지되는 사양에는 재료 등급 및 착색제, 공차가 있는 공칭 ID, OD, 공차가 있는 절단 길이, 절단면 조건, 의도된 감지 모드에 대한 청결도 또는 추출물 요구 사항 등 6가지 항목이 포함됩니다. 정사각형, 버(burr) 없는 절단면 0.005인치 ID lumen 외경 1/16인치(1.59mm) 벽 0.029인치(0.73mm) 그림 5. ID 루멘이 0.005인치인 1/16인치 OD 튜브의 등각 투영도. 잘린 면과 벽은 가장 자주 지정되지 않은 채로 남겨져 나중에 기둥의 비난을 받는 두 가지 특징입니다. OD와 ID는 구매자가 가장 먼저 확인하는 숫자이지만 공차가 붙어서 가장 적게 쓰여지는 숫자입니다. 0.005인치 보어에서 /-0.0005인치와 지정되지 않은 허용 오차 사이의 차이는 라인 볼륨의 20% 변동이며, 이는 기구 간에 튜브를 교체할 때 유지 시간을 이동할 만큼 충분히 큽니다. 제조 측면: 압출 공차가 제품입니다. Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 정밀 폴리머 튜빙을 지정하는 모든 사람에게 관련 기능은 다음과 같습니다: 20,000m²에 가까운 GMP 준수 클린룸 시설, 단일, 이중 및 삼중 공압출이 가능한 15개의 수입 압출 라인, 8개의 전용 PEEK 압출 라인, ISO 13485:2016 인증 및 OEM/ODM 카탈로그 번호가 아닌 도면 및 공차 스택에서 작동하는 프로그램입니다. UHPLC 튜브에 대해 자주 묻는 질문 Q1. UHPLC 튜빙이란 무엇이며, HPLC 튜빙과 어떻게 다릅니까? 같은 직업, 더 엄격한 숫자. UHPLC 시스템은 2 µm 미만의 컬럼을 사용하여 더 높은 압력에서 작동하므로 주입기와 컬럼 사이의 라인은 일반적으로 기존 HPLC 라인보다 ID가 더 작고(일반적으로 0.0025~0.005인치) ID 허용 오차가 더 엄격합니다. Q2. UHPLC에는 어떤 ID 튜브를 사용해야 합니까? 주입기에서 컬럼까지 0.0025~0.005인치, 컬럼에서 검출기까지 0.005~0.010인치, 펌프 입구 및 폐기물과 같은 저압 측에는 0.020인치 이상을 사용합니다. Q3. PEEK 튜빙은 UHPLC에 적합합니까? 예, 대부분의 방법 조건에 대해 유동 경로에 금속이 없어야 하는 경우에 대한 일반적인 대답입니다. PEEK는 DMSO, THF 및 디클로로메탄에서 팽창하고 특정 ID에 대한 압력 등급을 유지하므로 용매 호환성을 먼저 확인하십시오. Q4. UHPLC용 PEEK 또는 스테인리스 스틸 튜브? 스테인레스 스틸은 올바른 피팅을 사용하면 최대 약 20,000psi의 가장 높은 압력을 처리하지만 금속 이온을 방출하고 이온쌍 시약과 상호 작용할 수 있습니다. PEEK는 불활성이고 생체 적합하며 압력 한도가 낮고 용매 제한이 있습니다. Q5. 불용 부피를 생성하지 않고 PEEK 튜브를 어떻게 절단합니까? 면도날 가이드가 있는 커터를 사용하여 면이 정사각형이고 거친 부분이 없도록 한 다음 설치하기 전에 끝 부분을 검사하십시오. 각도가 있거나 버가 있는 절단은 포트 콘에 대해 평평하게 밀봉되지 않으며 컬럼 앞쪽에 갇힌 볼륨을 남깁니다. Q6. 튜브를 교체한 후 머무름 시간이 바뀌는 이유는 무엇입니까? 일반적으로 컬럼 외부 볼륨 또는 ID 허용 오차가 변경됩니다. 선이 길거나 보어가 클수록 볼륨이 추가되고 피크가 넓어집니다. 공차를 벗어난 보어는 예측하기 어려운 동일한 작업을 수행하므로 공차가 구매 주문에 속합니다. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026PEEK 인증: 온도, 공구 및 섭취 관리 가이드엿보기 사출 성형은 PC, ABS 또는 나일론과 같은 교환이 아닙니다. 이 공정에는 150~200°C로 유지되는 금형, 수백ppm 미만의 수분 수준으로 건조된 수지, 노즐에서 마지막 캐비티까지 360°C 이상을 유지하는 용융물이 필요합니다. 이 세 가지 조건을 충족하면 반복적인 오토클레이브 사이클을 통해 부품의 치수가 유지됩니다. 하나를 놓치면 부품이 언론에서 완벽해 보이다가 몇 주 후에 실패하는 경우가 많습니다. 익숙한 예: 성형된 PEEK 루어 허브가 치수 검사를 통과한 후 134°C에서 3회 증기 멸균 주기 후에 나사산 뿌리에 균열이 발생합니다. 따뜻한 날에 도구를 90°C까지 낮추는 냉각기를 제외하고는 셀에 아무런 변화가 없었습니다. 피부는 무정형으로 동결되었고, 코어는 계속 수축되었으며, 잔류 응력은 부품의 가장 날카로운 모서리를 찾았습니다. 그 하나의 이야기에는 PEEK 성형이 일상적인 엔지니어링 플라스틱과 다른 점, 즉 재료가 제어를 보상하고 지름길을 처벌하는 것의 대부분이 포함되어 있습니다. PEEK가 표준 성형 가정을 깨는 이유 PEEK는 대략 343°C에서 녹고 유리 전이 온도는 143°C에 가깝기 때문에 유동과 고화 사이의 간격이 좁습니다. 일반 수지는 30°C~80°C 사이에서 유지되는 도구로 성형됩니다. PEEK 공구는 일반적으로 150~200°C에서 작동하며 결정성이 높은 등급은 때때로 더 높은 온도에서 사용됩니다. 두 가지 실질적인 결과가 따릅니다. 첫째, 공구는 강철 블록이 아닌 가열된 조립품이 됩니다. 카트리지 또는 오일 가열, 절연판 및 차단 장치의 열팽창 허용치는 모두 처음부터 설계되어야 합니다. 둘째, 사이클 시간이 늘어납니다. 적당한 벽 부분의 경우 30~60초가 일반적이며 두꺼운 부품은 더 오래 작동합니다. 코어가 모양을 유지할 만큼 냉각될 때까지 부품을 꺼낼 수 없기 때문입니다. PP/PE 30~60 ABS 60~80 PC 80~120 PEEK 150~200 폴리머 계열별 일반적인 금형 표면 온도 범위(°C) 막대 길이는 범위의 중간 지점을 나타냅니다. 프로세스 창, 숫자별로 프로세스 창은 숫자를 기록한 다음 실제 시험에 도전할 때만 유용합니다. 아래 값은 충전되지 않은 PEEK 등급의 일반적인 시작점입니다. 섬유 충전 컴파운드는 압력과 수축 거동을 변화시키므로 모든 도구는 자체적으로 검증되어야 합니다. 충전되지 않은 PEEK 사출 성형을 위한 시작 매개변수입니다. 시험을 설정하기 전에 수지 공급업체의 데이터시트를 확인하세요. 매개변수 전형적인 출발점 왜 중요한가요? 수지 건조 3~6시간 동안 150°C, 건조제 건조기, 이슬점 −40°C 미만 습기로 인해 은색 줄무늬, 공극 및 표면 결함이 발생합니다. 용융 온도 360~400°C 약 350°C 이하에서는 용융물이 너무 단단해 얇은 벽을 채울 수 없습니다. 금형 온도 150~200 °C 결정화도, 크리프 및 치수 안정성에 대한 가장 큰 단일 요소 사출 속도 중간에서 높음, 프로파일링됨 충전 속도가 느리면 미성형 위험이 있습니다. 충전을 제어하지 않으면 분사 및 연소가 발생합니다. 압력 유지 공동에 따라 다름, 일반적으로 60–100MPa 높은 수축을 보상합니다. 과도한 압력은 스트레스를 잠급니다 배압 5~15바 스크류의 전단 가열을 제어 상태로 유지합니다. 나사 속도 낮음, 약 50~80rpm 높은 전단력은 용융물을 저하시키고 검은 반점을 생성합니다. 어닐링 약 200°C까지 단계적 상승, 2~4시간 유지, 천천히 냉각 멸균 및 조립 전 잔류응력 완화 나중에 수정할 수 없는 툴링 결정 PEEK의 용융 점도는 400°C에서도 높게 유지되므로 용융액이 가장 얇은 곳에서는 도구가 넉넉해야 합니다. 이는 프로젝트 실행 여부를 가장 자주 결정하는 지점입니다. 게이트: 작은 의료 부품의 경우 최소 1mm 직경을 목표로 하세요. 용융물을 전단하고 약한 웰드 라인을 남기는 아래의 핀 포인트 게이트. 주자들: 전체적으로 짧고 잘 절연되어 있습니다. 가열된 노즐이 있는 핫 러너는 샷 사이에 스프루가 얼지 않도록 해줍니다. 강철: 유리 및 탄소로 채워진 등급은 연마성이 있습니다. 강화된 공구강과 광택 처리된 흐름 경로는 마모와 검은 얼룩을 줄입니다. 수축량: 충전되지 않은 PEEK는 일반적으로 1.2~1.5% 선형 수준에 가깝습니다. 섬유 충전 등급은 흐름 방향에서 덜 수축하고 흐름 방향에서 더 많이 수축하므로 캐비티 레이아웃은 섬유 방향을 따라야 합니다. 구배 및 반경: 1~2° 드래프트, 넉넉한 반경, 날카로운 내부 모서리 없음. PEEK는 노치에 민감하며 잔류 응력이 바로 여기에 집중됩니다. 가열된 캐비티 플레이트 150~200°C 핫러너 노즐 게이트 부품 캐비티 PEEK 도구의 등각 투영 뷰: 가열된 캐비티 플레이트, 넉넉한 게이트에 공급되는 핫 러너 노즐 및 오목한 부품 캐비티. 결정성, 어닐링 및 실제로 배송되는 특성 금형 온도는 단지 사이클 시간 다이얼이 아닙니다. 이는 귀하가 배송하는 부품 내부의 결정 구조를 결정합니다. 핫 툴을 사용하면 부품이 냉각됨에 따라 폴리머 사슬이 조직화되어 더 높은 강성과 더 나은 내마모성 및 화학적 공격에 대한 더 강한 저항성을 갖춘 결정질 스킨을 제공할 수 있습니다. 차가운 도구는 피부를 무정형 상태로 동결시킵니다. 즉, 단기적으로는 더 단단하고 연성이 있지만 부품이 처음 멸균 열을 받을 때 치수 변화가 발생하기 쉽습니다. 왜냐하면 동결된 피부는 금형이 아닌 사용 중에 나중에 결정화하려고 하기 때문입니다. 어닐링은 그 격차를 해소합니다. 약 200°C까지 단계적으로 승온하고 2~4시간 동안 유지한 후 천천히 냉각하면 충전 및 포장 중에 쌓이는 응력이 완화됩니다. 임플란트 대면 부품이나 고정밀 부품의 경우 해당 단계는 선택 사항이 아닙니다. 이는 사양의 일부입니다. 낮음 보통 높다 매우 높다 60°C 120℃ 170℃ 200℃ 느린 결정화 PEEK 등급의 금형 온도에 따른 달성 가능한 결정화도의 개략적인 추세. 단지 참고용입니다. 실제 값은 등급과 냉각 속도에 따라 달라집니다. 결함, 근본 원인 및 수정 사항 대부분의 PEEK 불량은 6개 그룹으로 분류되며 각 그룹은 재료 자체가 아닌 특정 설정을 나타냅니다. 일반적인 PEEK 성형 결함은 가장 가능성 있는 원인과 먼저 시도해야 할 시정 조치에 매핑됩니다. 결함 가능한 원인 첫 번째 시정 조치 미성형 너무 차갑게 녹고, 채우기가 너무 느리고, 게이트가 너무 작습니다. 배럴 온도를 높이고, 더 빠르게 충전하고, 게이트를 확대하세요. 은색 줄무늬 또는 공백 수지의 수분 150°C에서 3~6시간 동안 건조하고 건조기 이슬점을 확인합니다. 검은 반점이나 탄 자국 과열, 나사 걸림, 높은 배압 퍼지, 배압 및 나사 속도 낮추기, 나사 검사 살균 후 변형 콜드 몰드, 어닐링 없음, 불균형 냉각 금형 온도 상승, 단계적 어닐링 추가, 냉각 균형 유지 약한 웰드라인 용접 부위의 온도가 낮거나 오염됨 용융 및 금형 온도를 높이고 게이트를 재배치합니다. 갈비뼈와 모서리에 균열이 있음 과포장, 날카로운 모서리, 차가운 도구 보압 감소, 반경 증가, 금형 온도 상승 성형된 PEEK 부품부터 완성된 카테터 시스템까지 최소 침습 장치에서 PEEK는 일반적으로 열, 마찰 및 정밀도가 만나는 곳에 나타납니다. 루어 허브, 핸들 및 밸브 구성 요소, 커넥터 본체, 오버 몰드 조인트 및 적합성을 잃지 않고 134°C에서 반복적인 증기 멸균을 견뎌야 하는 보강 요소 등이 있습니다. 몰딩은 이러한 개별 모양을 처리합니다. 압출은 동일한 장치를 통과하는 관형 형상을 덮습니다. 두 경로 모두 동일한 결정도 및 청결도 목표에 대해 인증을 받아야 하므로 의료 프로그램에서는 점점 더 한 공급업체로부터 경로를 구매하고 있습니다. Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 제조 측면에서 LINSTANT는 ISO 13485:2016 품질 시스템에 따라 15개의 수입 압출 라인, 8개의 전용 PEEK 압출 라인, 2개의 사출 성형 라인 및 약 40개의 용접 및 성형 세트를 갖춘 거의 20,000m² 규모의 GMP 준수 청정 작업장을 운영하고 있습니다. 이러한 혼합을 통해 성형된 PEEK 커넥터와 압출된 샤프트가 나중에 일치하는 대신 서로에 대해 개발될 수 있습니다. 이는 PEEK 튜빙이 최소 침습 장치 설계에서 초점이 된 이유입니다. PEEK 튜빙이 의료기술 분야에서 뜨거운 이유 . 부품에 성형 기능과 엄격한 기계 공차가 모두 필요하거나 툴링을 절단하기 전에 프로토타입이 필요한 경우 2차 공정이 격차를 해소합니다. 사양을 공급업체에 분할하는 것보다 전체 사양을 넘겨주는 것을 선호하는 팀의 경우 OEM/ODM 개발 하나의 품질 시스템 하에서 디자인 매칭, 툴링, 몰딩, 압출 및 마감 처리를 다룹니다. PEEK 사출 성형: 자주 묻는 질문 Q1. 의료 기기에 PEEK 사출 성형이 사용되는 이유는 무엇입니까? 성형 PEEK는 루어 허브, 커넥터 본체, 핸들, 밸브 부품 및 강화 부품에 사용됩니다. 장치가 134°C의 오토클레이브 사이클을 통해 치수를 유지하고 반복적인 화학 노출에 저항해야 하는 모든 곳에서 사용됩니다. Q2. PEEK에는 어느 정도의 금형 온도가 필요합니까? 대부분의 비보강 등급은 150°C~200°C 사이의 금형 표면에서 실행됩니다. 해당 범위 아래에서는 피부가 무정형으로 동결되고 결정성이 떨어지며 부품이 변형되거나 멸균 후 왜곡되기 쉽습니다. Q3. PEEK를 표준 사출성형기로 성형할 수 있나요? 흔히 그렇습니다. 배럴이 400°C에 도달하면 나사와 체크 밸브는 내마모성이 있고 건조기는 낮은 이슬점을 유지할 수 있으며 공구는 가열 및 절연될 수 있습니다. 개조는 일반적입니다. 차가운 도구는 그렇지 않습니다. Q4. PEEK에 건조 및 어닐링이 필요한 이유는 무엇입니까? 흡수된 수분은 은색 줄무늬, 공극 및 표면 결함을 유발하므로 수지는 150°C에서 3~6시간 동안 건조됩니다. 천천히 냉각하면서 약 200°C에서 어닐링하면 부품이 멸균 또는 조립 부하를 받기 전에 내부 응력이 완화됩니다. Q5. PEEK 사출 성형과 CNC 가공 중 어느 것이 더 낫습니까? 가공 비용이 들지 않기 때문에 프로토타입과 소량 생산에 적합합니다. 연간 수요가 수천 개의 부품에 도달하거나 형상에 내부 언더컷 및 미세 리브와 같이 기계 가공에 적합하지 않은 기능이 포함되면 성형이 성공합니다. Q6. 사출 성형된 PEEK는 생체 적합성과 멸균성이 있습니까? PEEK는 임플란트 및 기구 응용 분야에서 오랜 역사를 갖고 있지만 등급이 중요합니다. 지원 문서 및 ISO 10993 테스트를 통해 의료용 또는 임플란트 등급 레진을 지정하고 필요에 따라 증기, 산화에틸렌, 감마 또는 전자빔 멸균에 대해 검증합니다. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
10Oct-2026카테터 확장 설명: 크기 조정, 재료 및 공정 제어벽 두께의 0.03mm 변동은 도면에서 무해해 보입니다. 벤치에서는 대동맥궁의 꼬임, 추적되지 않는 풍선 또는 떨어지는 지혈 밸브로 변합니다. 우리의 경험에 따르면 대부분의 카테터 성능 불만은 카테터 디자인보다는 압출 라인으로 거슬러 올라갑니다. 짧은 대답: 카테터 압출은 유지할 수 있는 허용 범위, 다운스트림에서 사용할 수 있는 결합 강도, 완성된 장치의 규모에 따른 반복 정도를 정의합니다. 돌출 창을 올바르게 설정하면 이후의 모든 단계가 더 쉬워집니다. 잘못 이해하면 아무리 기울거나 접착하거나 조립해도 장치가 손상되지 않습니다. 이 가이드에서는 압출이 실제로 제어하는 것, 중요한 공정 변수, 동일한 스크류에서 다르게 작용하는 폴리머, 먼저 나타나는 결함, 검증된 공정이 표류하지 않도록 유지하는 품질 검사를 안내합니다. 카테터 압출이 다른 것보다 먼저 제어하는 것 압출은 다른 모든 프로세스에서 가정하는 형상을 수정하는 단계입니다. 샤프트가 12%의 벽 변화로 라인에서 벗어나면 편조, 리플로우 및 팁 형성 단계에서 해당 변화를 상속하여 증폭시킵니다. 그렇기 때문에 숙련된 팀은 카테터 디자인을 확정한 후가 아니라 카테터 디자인을 마무리하기 전에 압출 창을 잠그는 것입니다. 일반적인 중재 샤프트에서 가장 중요한 5가지 출력은 외부 직경, 벽 두께 및 동심도, 타원성, 내부 관강 표면 마감, 전체 스풀에 걸친 치수 안정성입니다. 표 1. 중재적 카테터 튜브의 일반적인 상업적 목표; 최종 한계는 장치 사양에서 나와야 하며 자체 라인에서 검증되어야 합니다. 매개변수 일반적인 목표 다운스트림이 중요한 이유 외경 1~3mm 튜브의 경우 /-0.02~/-0.05mm 프렌치 사이즈, 외장 핏, 카테터 교환 벽 두께 / 동심도 공칭 벽의 10% 이내 꼬임 저항, 파열 압력, 리플로우 일관성 타원성 낮은 한 자릿수 비율 밸브 밀봉, 팁 형성, 누출 없는 연결 내면 거칠기 루멘의 서브미크론 Ra 추적성, 플러시 볼륨, 코팅 접착력 스풀 간 안정성 전체 길이에 걸쳐 동일한 밴드 조립 수율 및 자동 공급 벽이 얇은 샤프트는 이러한 수치가 어려운 부분입니다. 벽이 0.05mm 쪽으로 떨어지면 용융물이 이완될 공간이 줄어들고 드로우다운 창이 급격하게 좁아집니다. 정밀 유체 이송을 위한 초박형 의료용 튜브 초박형 압출 의료용 튜브는 최소 침습 및 유체 채널 사용을 위해 TPU, 페박스 및 엿보기와 같은 정확한 내부 직경과 재료 옵션을 지원합니다. 제품보기 → 압출 라인의 단계별 대부분의 카테터 튜브는 크로스헤드 다이와 진공 크기 조정 기능을 갖춘 단일 나사 또는 이중 나사 라인에서 생산됩니다. 아래 순서는 표준이지만 각 단계에는 최종 허용 오차를 결정하는 제어점이 있습니다. 건조 및 자재 취급. 폴리아미드계 블록공중합체, TPU 등 흡습성 수지는 수분을 흡수합니다. 건조되지 않은 펠릿은 생산 실행 후 몇 시간만 나타나는 기포, 젤 및 표면 줄무늬를 생성합니다. 먹이고 녹이기. 스크류 형상과 압축 비율은 폴리머가 얼마나 부드럽게 녹는지 결정합니다. 전단에 민감한 수지는 분해를 방지하기 위해 점진적인 압축 영역이 필요합니다. 계량 및 압력 안정성. 용융 압력 변화는 거의 직접적으로 직경 변화로 해석됩니다. 기어 펌프나 잘 조정된 계량 영역은 해당 곡선을 평평하게 만듭니다. 크로스헤드 다이 및 드로우다운. 다이는 모양을 설정합니다. 다이 출구와 최종 튜브 크기 사이의 축소 비율이 벽을 설정합니다. 여기에서 작은 변화를 주면 벽 두께가 빠르게 이동합니다. 냉각 및 크기 조정. 진공 사이징 탱크와 수온 제어로 진원도와 표면 품질이 결정됩니다. 너무 빨리 냉각하면 벽에 압력이 가해집니다. 이륙, 측정 및 와인딩. 일정한 장력은 튼살과 난형을 방지합니다. 인라인 측정은 전체 스풀이 낭비되기 전에 표류를 포착합니다. 펠릿 진공 사이징 SPC 피드백 장력 조절 압출기 냉각욕 레이저 OD 게이지 이륙 풀러 튜브 라인의 등각 투영도: 폴리머가 압출기에 들어가고, 용융물이 크로스헤드 다이에서 성형되고, 진공 상태에서 크기가 결정되고, 레이저 게이지로 측정되고, 일정한 장력으로 당겨집니다. 각 블록은 단순한 기계가 아닌 제어 지점입니다. 재료 선택으로 온도 창 다시 작성 동일한 나사와 다이가 새 수지에서는 완전히 다르게 작동합니다. Pebax 및 TPU와 같은 폴리아미드 블록 공중합체는 적당한 배럴 범위에서 처리되는 반면, 엿보기 및 불소중합체는 전용 라인, 부식 방지 툴링 및 더 긴 퍼지 주기를 요구합니다. PEEK 라인을 저온 엘라스토머로 다시 전환하는 것은 경제적이지 않습니다. 이것이 바로 전문가들이 고온 폴리머에 대해 별도의 압출 용량을 유지하는 이유입니다. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP PEEK 대표적인 배럴 설정값(섭씨) 온도 외에도 각 폴리머의 특성 프로필에 따라 어떤 샤프트 구조가 적합한지 결정됩니다. 견고하고 내열성이 있는 소재는 추적 가능한 샤프트에 자동으로 최선의 선택이 아닙니다. 강성 내열성 윤활성 푸시 가능성 유연성 PEEK 페박스 / TPU PEEK와 폴리이미드는 강성과 내열성 측면에서 높은 점수를 받았습니다. Pebax와 TPU는 유연성 측면에서 높은 점수를 받았습니다. 대부분의 최신 샤프트는 다층 공압출을 통해 두 세계를 혼합합니다. 여기서 부드러운 외부 레이어는 친수성 코팅을 전달하고 단단한 내부 레이어는 루멘을 전달합니다. 해당 기술이 실제로 어떻게 적용되는지 자세히 알아보려면 다음 개요를 참조하세요. 다층 카테터 공압출 . 카테터 및 약물 전달을 위한 의료용 다층 튜브 다층 압출 튜브는 내부 생체 적합성과 외부 강도 또는 보호 기능을 결합하여 엄격한 내성으로 카테터, 주입, 배액 및 약물 전달 시스템을 지원합니다. 제품보기 → 압출 결함이 실제로 발생하는 곳 결함이 무작위로 나타나는 경우는 거의 없습니다. 생산 문제 해결에서 대부분의 거부된 스풀은 동일한 5가지 근본 원인으로 인해 발생합니다. 재료 수분 및 건조 34% 온도 프로파일 및 나사 설계 26% 다이 압력 및 드로다운 18% 냉각, 진공 및 이륙 14% 핸들링, 와인딩 및 2차 작업 8% 측정된 업계 통계가 아닌 의료용 튜브 생산의 일반적인 문제 해결 패턴을 기반으로 한 예시적인 분포입니다. 직경 드리프트 일반적으로 용융 압력 불안정성 또는 이륙 속도 불일치를 나타냅니다. 젤과 검은 반점 불완전한 퍼징, 데드존의 열화된 수지 또는 습기를 나타냅니다. 벽 편심 다이 센터링이나 사이징 슬리브의 불균형 진공으로 인해 발생하는 경우가 많습니다. 용융파괴 및 거칠기 출력 속도가 다이 형상이 해당 온도에서 처리할 수 있는 수준을 초과할 때 나타납니다. 스풀의 타원성 압출 문제라기보다는 장력과 굴곡 문제입니다. 공차, 인라인 측정 및 품질 관리 검증된 프로세스는 영원히 안정적인 프로세스가 아닙니다. 진공 설정 크리프, 다이 마모 및 새로운 수지 로트는 용융 점도를 변화시킬 수 있습니다. 지속적인 측정은 유일한 실용적인 방어책입니다. 8 4 0 -4 -8 폐쇄 루프 제어 표류 라인 0시 2시간 4시간 6시간 8시간 생산 과정에서 외경 편차(미크론) 카테터 압출 라인에 대한 실제적인 제어 조치에는 다음이 포함됩니다. 고정된 간격으로 레이저 또는 초음파 측정하고 스풀 위치에 대해 기록됩니다. 사후 검사가 아닌 반응 규칙을 사용하여 OD, 벽 및 타원형에 대한 통계적 공정 제어. 모든 새로운 다이 및 수지 조합에 대한 설치, 작동 및 성능 검증. ISO 13485와 같은 품질 시스템에 따라 펠렛 배치부터 완성된 스풀까지 전체 로트 추적이 가능합니다. 검증된 창에 닿는 모든 조정에 대해 문서화된 변경 제어. 압출 튜브부터 완성된 카테터까지 압출은 일반적으로 여러 작업 중 첫 번째 작업입니다. 티핑, 플레어링, 홀 펀칭, 리플로우 본딩, 브레이딩, 열수축 라미네이션과 같은 2차 공정을 통해 튜브 스풀이 작업 샤프트로 전환됩니다. 이 단계는 업스트림에서 발생한 일에 크게 좌우됩니다. 약간 둥글게 된 루멘은 지혈 밸브에 대해 안정적으로 밀봉되지 않으며 동결 응력이 있는 벽은 리플로우 중에 왜곡됩니다. 복잡한 루멘 레이아웃은 압출 단계에서 가장 높은 수요를 차지합니다. 2개, 3개 또는 그 이상의 채널이 있는 멀티루멘 프로파일은 모든 루멘이 전체 길이에 걸쳐 모양과 단면을 유지하도록 다이를 통한 균형 잡힌 흐름이 필요합니다. 복잡한 카테터 설계를 위한 다중 루멘 의료용 튜브 맞춤형 다중 채널이 있는 압출형 튜브를 사용하면 관상동맥, 투석, 내시경 및 신경혈관 카테터 응용 분야에서 가이드와이어, 약물 및 가스에 대한 동시 접근이 가능합니다. 제품보기 → 압출 파트너 선택 장치 제조업체의 경우 압출 공급업체는 사실상 설계 팀의 일부입니다. 구성 요소 공급업체와 개발 파트너 간의 차이점은 얼마나 일찍 참여하고 얼마나 많은 프로세스 창을 문서화할 수 있는지에 따라 나타납니다. Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 생산 기반은 단일, 이중 및 삼중 공압출을 지원하는 15개의 수입 압출 라인, 8개의 전용 PEEK 라인, 2개의 사출 성형 라인, 약 100개의 브레이딩, 코일링 및 코팅 장치를 갖춘 GMP 준수 클린룸 공간 약 20,000제곱미터에 달합니다. 재료 적용 범위는 PEEK, 폴리이미드, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET 및 PVDF이며 제품 범위는 베이스 튜빙부터 강화 샤프트 및 풍선 튜빙을 거쳐 마이크로 카테터 및 가이드 카테터까지 확장됩니다. 품질 관리는 ISO 13485:2016 인증을 받았습니다. 기성품 튜빙보다는 디자인 지원이 필요한 팀의 경우 OEM 및 ODM 서비스 공동 개발, 툴링, 프로세스 검증 및 연속 생산을 다룹니다. 자주 묻는 질문 Q1. 카테터 압출이란 무엇입니까? 이는 폴리머 펠릿을 정의된 내부 직경, 외부 직경 및 벽을 갖춘 연속 카테터 튜브로 성형하는 용융 공정입니다. 이후의 모든 조립 단계가 의존하는 형상을 설정합니다. Q2. 카테터 압출은 어느 정도의 허용 오차를 유지할 수 있습니까? 잘 제어된 라인은 일반적으로 수지, 벽 두께 및 튜브 크기에 따라 외부 직경을 /-0.02 ~ /-0.05mm 이내로 유지하고 벽을 공칭의 약 10% 이내로 유지합니다. Q3. 카테터 튜브 압출에 사용되는 폴리머는 무엇입니까? Pebax, TPU, PVDF, PET, 폴리이미드, PEEK, PTFE, FEP, PFA 및 ETFE가 일반적입니다. 재료 선택은 온도 창, 샤프트의 강성 및 코팅 전략을 결정합니다. Q4. 단일 루멘 압출과 다중 루멘 압출의 차이점은 무엇입니까? 단일 루멘 튜빙에는 채널이 1개 있습니다. 멀티루멘 튜빙은 두 개 이상의 채널을 하나의 프로파일로 압축합니다. 이를 위해서는 각 루멘이 길이에 따라 단면을 유지하도록 균형 잡힌 다이 흐름이 필요합니다. Q5. 압출된 카테터 튜브의 꼬임을 방지하려면 어떻게 해야 합니까? 동심 벽, 일관된 벽 두께, 적절한 경도계 또는 편조 강화 레이어, 제어된 리플로우 프로세스는 모두 꼬임 저항을 높입니다. Q6. 압출 튜브를 전체 OEM 카테터 어셈블리의 일부로 공급할 수 있습니까? 예. 2차 처리 능력을 갖춘 압출 공급업체는 팁형, 접착형, 편조형 또는 코팅형 샤프트를 제공하거나 설계 단계부터 연속 생산까지 전체 맞춤형 카테터 개발을 지원할 수 있습니다. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 문의하기
우리 제품에 관심이 있으시면 저희에게 연락하십시오
- 연락처 세부정보
- Address : 5 Oak Park Dr, 베드포드, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- 제품
- 의료용 압출 튜브
- 의료용 강화 튜브
- 폴리이미드
- 몰래 엿보다
- 풍선 튜브
- 마이크로 카테터
- 2차 공정
- 열수축 튜브
- 불소중합체 의료용 튜브
- 내시경
- 음압 접근 외장
- 가이드 카테터
- 혈관 조영 카테터
- 고압 편조 튜브
- 의료용 튜브 표면 처리 공정
- 모바일 단말기

