2.7 Fr 마이크로카테터는 직선 추적 테스트를 통과할 수 있으며 구불구불한 장골 동맥과 처음 만날 때 여전히 꼬일 수 있습니다. 그런 일이 발생하면 약한 링크가 부드러운 말단 팁인 경우는 거의 없습니다. 근위 샤프트를 형성하는 하이포튜브는 실제로 팁에 도달하는 추진력과 토크의 양과 난형화, 좌굴 또는 결합 실패로 인해 손실되는 양을 결정하는 구성 요소입니다. Hypotubes는 또한 카테터 BOM에서 가장 잘못 지정된 부분 중 하나입니다. 게이지 번호는 밀리미터 설명선과 혼합되고, 벽 두께는 공차 없이 인용되며, 절단 패턴은 강성 목표 대신 사진에서 선택됩니다. 아래 섹션에서는 하이포튜브가 무엇인지, 스테인리스 스틸, 엿보기 및 폴리이미드 옵션을 비교하는 방법, 실제 조달 위험이 있는 치수, 구매 주문을 발행하기 전에 확인해야 할 사항을 다룹니다. 하이포튜브란 무엇입니까? 하이포튜브는 길이에 비해 외경이 작은 정밀하고 얇은 벽의 튜브로, 카테터, 가이드와이어, 바늘 또는 전달 시스템의 밀 수 있는 토크 전달 샤프트로 사용됩니다. 이 단어는 바늘 제조 뒤에 그려진 스테인레스 스틸 스톡인 피하 튜브에서 유래되었으며 이제 폴리머 및 강화 복합 버전을 포함하여 동일한 기계적 작업을 수행하는 모든 샤프트 등급 튜브를 포함합니다. 도면과 구매 주문서에는 두 가지 철자가 표시됩니다. 하이포 튜빙은 일반적으로 공칭 게이지에 있는 직선 길이 또는 인발 튜브 코일과 같은 공장 제품을 의미합니다. Hypotube는 일반적으로 절단, 레이저 프로파일링, 디버링 및 패시베이션 후 완성된 구성 요소를 의미합니다. 공급업체가 하나를 견적하고 다른 하나를 배송하면 누구도 접착할 수 없는 원시 튜브를 받거나 2차 작업 없이 가격이 책정된 완성된 샤프트를 받게 됩니다. 공칭 얇은 벽 하이포 튜브 치수. 벽 두께와 공차는 공급업체와 일반 벽, 얇은 벽 또는 매우 얇은 벽 지정에 따라 다릅니다. 게이지 공칭 OD 공칭 ID 일반적인 샤프트 역할 34G 0.16mm(0.0063인치) 0.08mm(0.0031인치) 미세 원위 내강, 미세 와이어 통로 32G 0.23mm(0.0090인치) 0.10mm(0.0041인치) 신경혈관 원위 샤프트 30G 0.30mm(0.0120인치) 0.15mm(0.0060인치) 마이크로카테터 내부 구성원 27G 0.41mm(0.0163인치) 0.21mm(0.0083인치) 소구경 전달 샤프트 25G 0.51mm(0.0203인치) 0.26mm(0.0103인치) 마이크로카테터 근위 샤프트 23G 0.64mm(0.0253인치) 0.34mm(0.0133인치) 진단 카테터 샤프트 20G 0.90mm(0.0354인치) 0.58mm(0.0230인치) 가이드 카테터 내부 구성원 18G 1.27mm(0.0500인치) 0.84mm(0.0330인치) 투관침 및 액세스 샤프트 하이포 튜브 재료: 각 옵션이 실제로 귀하에게 구매하는 것 재료 선택은 강성을 먼저 결정하고 생체 적합성을 두 번째로 결정합니다. 모든 일반적인 하이포튜브 재료는 이미 오랜 장치 역사를 지닌 의료용 재료이므로 실제 차별화 요소는 기계적 동작과 이후 샤프트에 필요한 공정 단계 수입니다. 스테인레스 스틸 304 및 304V 스테인레스 스틸은 기본값으로 유지됩니다. 193GPa에 가까운 탄성 계수는 단위 벽 두께당 가장 높은 추진력을 제공하고 첨가물 없이 투시법으로 볼 수 있으며 레이저 절단 공급 기반이 성숙합니다. 비용은 다운스트림에 나타납니다: 패시베이션, 미립자를 제어하기 위한 세심한 디버링, 표면 오염을 거의 허용하지 않는 접착 조인트. 엿보기 공개된 재료 데이터시트에 따르면 엿보기는 굴곡 탄성률이 3.8GPa에 가까운 중간에 위치하며, 이는 스테인리스강보다 약 50배 더 부드럽습니다. 이는 샤프트가 꼬임 없이 반복적으로 구부러지고, 형성된 곡선을 유지하며, MRI와 호환되어야 하는 경우의 특징입니다. PEEK는 황산바륨이나 텅스텐과 혼합되지 않는 한 방사선투과성이고 Pebax 및 나일론 재킷에 잘 접착되며 압출 후 플레어링, 팁 처리 또는 기계 가공이 가능합니다. 부드러운 근위 전이 또는 자기 호환성이 중요한 샤프트의 경우 금속-폴리머 결합 단계를 완전히 제거합니다. 이 개요는 카테터 샤프트에 PEEK 튜브가 사용되는 용도 추가 디자인 세부 사항을 다룹니다. 엿봄 배관 엿보기 소재는 내열성이 높고 최대 섭씨 250도의 환경에서 안정적으로 작동할 수 있으며 높은 기계적 성질을 비롯한 우수한 기계적 특성을 유지합니다. 제품보기 → 폴리이미드 폴리이미드 is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. 의료용 폴리이미드 튜브 의료용 폴리이미드 튜브 exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... 제품보기 → 공통 샤프트 폴리머의 굴곡 탄성률(GPa) 엿보기 폴리이미드 PTFE 페박스 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 공개된 폴리머 데이터시트에서 가져온 굴곡 탄성률 값을 나타냅니다. 스테인리스강 304는 약 193GPa이며 스케일에서 제외되므로 폴리머 차이를 계속 읽을 수 있습니다. 튜브에서 샤프트까지: 하이포튜브가 카테터가 되는 방법 허브에서 팁까지 단일 하이포튜브로 완성된 카테터는 거의 없습니다. 일반적인 아키텍처는 3개 영역 샤프트입니다. 즉, 밀기를 전달하는 견고한 근위 부분, 토크를 전달하는 강화된 중간 부분, 혈관 벽을 손상시키지 않고 가이드와이어를 따르는 부드러운 원위 부분입니다. 근위 저관(PEEK 또는 304 SS) 브레이드 또는 코일 강화 미드 샤프트 원위 소프트 팁 3구역 카테터 샤프트의 개략적인 등각 투영도입니다. 확장할 수 없습니다. 금속 하이포튜브는 재료를 변경하는 대신 레이저 절단을 통해 프로파일링됩니다. 나선형 절단, 단속 절단 및 창 패턴은 견고한 튜브를 유연한 세그먼트로 바꾸고 절단 피치에 따라 강성 그라데이션이 설정됩니다. 폴리머 샤프트는 브레이드 또는 코일 레이어, 가변 경도 재킷 또는 다층 공압출 등 다양한 도구를 사용하여 동일한 결과에 도달합니다. 편조 구조는 주어진 벽 두께에 대해 가장 높은 파열 및 토크를 제공하므로 압력 정격 장치가 이를 사용합니다. 고압 편조 튜브 고압 편조 튜브 또는 고압 모니터링 튜브는 PTCA, PCI 시술 또는 혈관 확장술 중에 조영제 및 기타 의료 솔루션을 주입하는 데 사용됩니다. 제품보기 → 조달 위험을 수반하는 치수 및 공차 대부분의 하이포튜브 품질 이탈은 재료 문제라기보다는 치수 스택 문제입니다. 샤프트의 조립 및 작동 여부는 외경, 내경, 벽 균일성, 절단 위치 등 4가지 숫자에 따라 결정됩니다. 카테터 샤프트 사양에 표시된 일반적인 값입니다. 허용 가능한 한계는 장치 등급, 벽 두께 및 조립 방법에 따라 다르므로 툴링을 절단하기 전에 서면으로 동의하십시오. 매개변수 일반적으로 지정됨 왜 중요한가요? OD 공차 ±0.013mm(±0.0005인치) 가이드 카테터 또는 외부 재킷 내부에 맞춥니다. 본드라인 갭 ID 허용 오차 ±0.013mm 와이어 또는 장치 통로; 플러시 및 주입 속도 벽 균일성 공칭 벽의 90% 이상 굽힘 시 꼬임 및 파열 성능 진직도(캠버) 일반적으로 100mm당 0.05mm 팁 방향, 추적, 마커 밴드 정렬 컷 피쳐 위치 ±0.1mm 강성 전이점 및 응력 집중 가장자리 조건 버(Burr) 없음, 디버링됨, 부동태화됨 미립자 생성 및 가이드와이어 마모 표면 마무리 전해연마 시 Ra 0.4 µm 이상 마찰, 접착, 혈전성 세 가지 위험이 반복적으로 나타납니다. 첫째, 게이지 및 미터법 설명이 혼합됩니다. 25G 요구 사항과 0.51mm 요구 사항은 비슷하지만 동일하지 않으며 차이가 본드 조인트에 나타납니다. 둘째, 허용 오차는 검사 방법 없이 인용되며 ±0.013mm는 레이저 마이크로미터, 광학 비교기 및 플러그 게이지와 다른 의미입니다. 셋째, 캠버와 벽의 균일성은 꼬임과 팁 방향 문제의 불균형적인 부분을 설명함에도 불구하고 도면에서 제외됩니다. 금속 대 고분자 하이포튜브: 기능별 선택 요구 사항이 가능한 가장 작은 직경에서 최대 푸시라면 스테인리스 스틸이 여전히 승리합니다. 샤프트가 꼬임 없이 반복적으로 구부러져야 하거나, MRI 장비에서 계속 사용할 수 있어야 하거나, 금속-폴리머 결합을 피하거나, 조인트 없이 부드러운 팁으로 전환되어야 하는 경우, 폴리머 또는 강화 복합 하이포튜브가 일반적으로 더 나은 대답입니다. 아래 비교에서는 대부분의 샤프트 설계 검토를 주도하는 5가지 기준에 따라 각 재료를 1에서 5까지 평가합니다. 엿보기 폴리이미드 304 스테인레스 스틸 강성 유연성 꼬임 저항 MRI 호환성 접착 용이성 푸시 및 토크: 304 스테인레스 스틸은 벽 단위당 가장 많은 양을 제공합니다. PEEK와 폴리이미드는 이를 일치시키기 위해 더 두꺼운 벽이나 브레이드 층이 필요합니다. 꼬임 저항: 폴리머는 좁은 굽힘 반경에서 승리합니다. 금속은 절단 패턴과 피치에 따라 다릅니다. 방사선불투과성: 기본적으로 스테인레스 스틸이 표시됩니다. 폴리머 샤프트에는 방사선 불투과성 화합물이나 마커 밴드가 필요합니다. 본딩: 폴리머 샤프트는 재킷에 열 접착 또는 용제 접착하는 반면 금속은 접착제 또는 용접과 표면 준비가 필요합니다. 이미징 호환성: 엿보기 and polyimide work in MRI; stainless steel does not. 비용 구조: 금속은 재료비가 저렴하고 2차 작업이 더 많습니다. 폴리머는 재료 비용이 더 높고 공정 단계가 더 적습니다. 하이포튜브 주문을 해제하기 전에 확인해야 할 사항 세 가지 수표는 값비싼 놀라움의 대부분을 포착합니다. 공차뿐만 아니라 검사방법도 물어보세요. 동일한 ±0.013mm 설명선은 레이저 마이크로미터, 광학 비교기 및 플러그 게이지에서 다르게 작동하므로 도면에 방법 이름을 지정하십시오. 견적서에 완성된 하이포튜브 또는 밀 길이 하이포튜빙이 포함되는지 확인하세요. 레이저 프로파일링, 디버링, 패시베이션 및 검사는 별도의 항목이며 종종 별도의 기능입니다. 단순한 적합성 인증서가 아닌 벽 균일성과 캠버에 대한 로트 수준 데이터를 요청하세요. 이 두 가지 변수는 현장에서 보고된 꼬임 및 팁 방향 불만의 상당 부분을 설명합니다. 카탈로그 튜브가 아닌 샤프트 개발이 필요한 프로그램의 경우, OEM/ODM 카테터 샤프트 프로그램 압출, 브레이딩부터 레이저 프로파일링, 본딩, 검사까지 체인 전체를 하나의 품질 시스템으로 커버할 수 있습니다. 이는 하이포튜브와 재킷이 측정 규칙이 다른 여러 공급업체로부터 나올 때 나타나는 논쟁을 제거합니다. Ningbo LINSTANT Polymer Materials Co., Ltd. 소개 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 이 회사는 약 20,000평방미터 규모의 GMP 준수 클린룸 시설에서 일하고 있으며 의료 기기 품질 관리에 대한 ISO 13485:2016 인증을 보유하고 있습니다. 생산 자원에는 단일, 이중 및 삼중 공압출 기능을 갖춘 수입 압출 라인, 전용 PEEK 압출 라인, 사출 성형 라인, 편조, 코일링, 코팅, 용접 및 성형 장비의 대규모 설치 기반이 포함됩니다. 제품 범위는 의료용 압출 튜브, 강화 튜브, 풍선 튜브, 열수축 튜브, 불소중합체 튜브, PEEK 및 폴리이미드 부품, 마이크로 카테터, 가이드 카테터, 혈관 조영술 카테터에 걸쳐 있으며 2차 공정 및 표면 처리 서비스를 통해 지원됩니다. 하이포튜브에 관해 자주 묻는 질문 Q1. 하이포튜브는 어떤 용도로 사용되나요? 하이포튜브는 마이크로카테터, 가이드 카테터, 가이드와이어, 바늘 어셈블리 및 스텐트 전달 시스템 내부에 밀 수 있는 샤프트를 형성합니다. 좁은 혈관을 통과할 수 있을 만큼 샤프트를 얇게 유지하면서 허브에서 말단 팁으로 추진력과 토크를 전달합니다. Q2. 하이포튜브와 하이포튜빙의 차이점은 무엇입니까? 하이포 튜빙은 공칭 게이지의 밀 길이 원 튜브입니다. 하이포튜브는 절단, 레이저 프로파일링, 디버링 및 패시베이션 후 완성된 구성 요소입니다. 가격과 리드타임이 동일하지 않으므로 항상 견적에 포함된 내용을 확인하세요. Q3. 폴리머 튜브가 스테인리스강 하이포튜브를 대체할 수 있습니까? 많은 샤프트에서는 그렇습니다. PEEK 및 폴리이미드 하이포튜브는 금속-폴리머 결합을 제거하고 MRI 호환성을 추가하며 꼬임 저항을 향상시킵니다. 축 강성을 포기하므로 더 길거나 더 높은 압력의 장치는 일반적으로 브레이드 또는 코일 보강 층을 추가합니다. Q4. 사용 가능한 가장 작은 하이포 튜브 크기는 얼마입니까? 표준 피하 게이지는 외부 직경이 약 0.16mm이고 내부 직경이 0.08mm인 34G까지 실행됩니다. 더 좁은 보어는 맞춤형 개발 항목으로 존재하지만 해당 규모에서는 벽 균일성과 취급이 드로잉 프로세스보다는 제한 요소가 됩니다. Q5. 맞춤형 하이포 튜브에서 가장 중요한 허용 오차는 무엇입니까? OD 및 ID 공차, 벽 균일성 및 캠버. 벽 균일성과 직진성은 대부분의 꼬임 및 팁 방향 불만 사항을 설명하지만 도면에 가장 적게 기록되거나 입고 검사에서 확인되는 두 가지 값입니다. Q6. 맞춤형 하이포튜브와 카테터 샤프트를 제조하시나요? 예. LINSTANT는 OEM/ODM 파트너로서 ISO 13485:2016 품질 시스템에 따라 PEEK, 폴리이미드, PTFE, FEP, PFA, Pebax 및 TPU 소재의 폴리머 튜브를 압출 및 가공하고 강화 샤프트, 편조 튜브 및 다층 카테터 구성 요소를 제작합니다. Hypotube 선택은 초기 결정에 보상을 줍니다. 툴링을 절단하기 전에 강성 목표, 벽 균일성 한계, 검사 방법을 수정하고 나머지 샤프트는 습관보다는 숫자에 따릅니다. 최종 설계가 레이저 프로파일 스테인리스 스틸, PEEK 또는 폴리이미드 샤프트 또는 편조 복합재로 최종 설계되었는지 여부에 따라 동일한 세 가지 결정에 따라 용기 내부에서 작동하는 방식이 결정됩니다. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026하이포튜브 설명: 카테터의 재료, 크기 및 폴리머 대안

-
15Sep-2026정밀 PEEK CNC 가공: 의료 등급 부품을 위한 완벽한 가이드PEEK CNC 가공은 공차가 엄격한 고성능 플라스틱 부품을 제작하는 가장 신뢰할 수 있는 방법 중 하나입니다. 기본 폴리머와 달리 PEEK는 고온에서도 기계적 특성을 유지하고, 공격적인 화학물질에 저항하며, 올바른 매개변수를 사용할 경우 여전히 깨끗하게 절단됩니다. 의료기기 엔지니어에게 있어 이 조합은 타의 추종을 불허합니다. PEEK가 CNC 가공의 강력한 후보가 되는 이유는 무엇입니까? PEEK(폴리에테르에테르케톤)은 연속 사용 온도가 약 260°C이고 녹는점이 약 343°C인 반결정성 열가소성 수지입니다. 높은 인장강도와 굴곡강도, 우수한 크리프 저항성, 낮은 흡습성을 제공하여 가공된 부품에 뛰어난 치수 안정성을 제공합니다. 이러한 특성은 항공우주에서 의료에 이르기까지 여러 산업에서 반복적인 멸균, 화학적 노출 및 기계적 응력을 견뎌야 하는 구성 요소에 PEEK를 사용하는 이유를 설명합니다. 충전되지 않은 PEEK의 상대적 성능(일반적으로 게시된 데이터의 예시 점수) 인장강도 85 굴곡강도 80 열 안정성 95 내화학성 90 내마모성 88 기계 기술자들은 또한 PEEK가 비보강, 유리 충전, 탄소 섬유 충전, 의료 등급 등 다양한 등급으로 제공된다는 점을 높이 평가합니다. 선택은 칩 형성, 공구 마모 및 최종 부품 특성에 영향을 미칩니다. 비보강 PEEK는 기계 가공이 가장 쉽고 깨끗한 표면을 제공하는 반면, 강화 등급은 강성을 추가하지만 더 견고한 툴링이 필요합니다. 또한 반결정질 구조는 부품이 멸균 주기 후에도 기계적 성능을 유지한다는 것을 의미하며 이는 재사용 가능한 의료 기기를 결정하는 요소입니다. PEEK CNC 가공 모범 사례: 실제 생산에서 작동하는 방법 PEEK는 금속이나 표준 플라스틱과 다르게 작용합니다. 부서지는 칩보다는 길고 실같은 칩을 만들어 내기 때문에 칩 컨트롤이 필수입니다. 이 소재는 열에도 민감합니다. 마찰이 너무 많으면 국부적으로 녹거나 표면이 거칠어질 수 있습니다. 날카로운 초경 또는 다결정 다이아몬드(PCD) 공구를 사용하십시오. 초경은 대부분의 작업에 충분합니다. PCD는 충전 PEEK 가공 시 마모를 줄여줍니다. 피드와 속도가 중요합니다. 일반적인 시작점은 가벼운 칩 부하에서 100-150m/min의 절삭 속도이지만 항상 재료 공급업체에 확인하십시오. 공기 또는 허용되는 경우 대량 절삭유를 사용하여 절단 영역을 시원하게 유지하십시오. 이는 응력으로 인한 균열을 방지하고 내성을 유지합니다. 마무리하기 전에 PEEK 블랭크를 어닐링하는 것을 고려하십시오. 200-220°C에서 어닐링하면 내부 응력이 완화되고 치수 안정성이 향상됩니다. 공구 주위에 감기는 것을 방지하기 위해 끈끈한 칩을 자주 제거하십시오. 다이아. 4.0mm ±0.05mm 6.0mm 튜브 모양 구성요소의 경우 벽 붕괴를 방지하려면 추가적인 주의가 필요합니다. 자세한 톱질 및 직면 조언은 다음 가이드에서 확인할 수 있습니다. PEEK 튜브 절단 방법 . 실제로는 더 느린 스핀들 속도, 더 날카로운 공구, 지속적인 절삭유 등 보수적인 접근 방식을 통해 가장 일관된 결과를 얻을 수 있습니다. 형상에 얇은 벽이 포함된 경우 공구 형상을 변경하기 전에 이송 속도를 줄이십시오. 의료용 PEEK 가공: 어떤 변화가 있나요? 의료 기기 제조업체는 PEEK를 산업용 부품과 동일한 방식으로 취급할 수 없습니다. 원자재는 USP Class VI 또는 ISO 10993과 같은 생체 적합성 요구 사항을 충족해야 하며 가공 공정에서는 부품이 오염되지 않도록 보호해야 합니다. 이는 전용 장비, 필터링된 공기, 엄격한 클린룸 운영 절차를 의미합니다. 산업 등급과 의료 등급 PEEK 가공 고려 사항 요인 산업용 PEEK 의료용 PEEK 소재 인증 표준 데이터시트 USP 클래스 VI / ISO 10993 환경 스탠다드 숍 클린룸(ISO 7 이상) 툴링 제한 허용되는 표준 냉각수 윤활유 오염 최소화 문서 기본점검 전체 배치 추적성 및 DHR 일반적인 사용 항공우주, 자동차 카테터, 수술 기구, 임플란트 우리의 경험에 따르면 산업용 가공에서 의료용 가공으로의 전환은 재료 인증 그 이상입니다. 단일 버가 어떻게 장치를 손상시킬 수 있는지 이해하는 작업자가 필요합니다. 이것이 바로 LINSTANT가 모든 배치에 대해 문서화된 추적성을 갖춘 검증된 프로세스를 실행하는 이유입니다. CNC 가공 PEEK 부품이 의료 기기에 사용되는 곳 CNC 가공 PEEK는 현대 의료 기기 전반에 걸쳐 사용됩니다. 카테터 피팅, 내시경 손잡이, 수술 도구 절연체, 심장 보조 펌프용 부품에서 찾을 수 있습니다. 기계적 성능을 잃지 않으면서 계속해서 살균할 수 있는 능력으로 인해 금속을 대체하기에 이상적입니다. PEEK는 압축 하중에서도 잘 작동하므로 치수 안정성이 중요한 밸브 시트, 펌프 하우징 및 클램핑 메커니즘에 사용됩니다. 프로토타입의 경우 CNC 가공은 사출 성형으로 전환하기 전에 설계를 검증하는 가장 빠른 방법인 경우가 많습니다. 새로운 장치의 프로토타입을 제작하거나 생산에 들어가는 경우 LINSTANT는 CNC 작업 흐름에 직접 통합되도록 설계된 여러 PEEK 제품 형태를 지원해 드릴 수 있습니다. 의료 기기 제조용 CNC 가공 PEEK 부품 이 제품 목록에는 높은 정밀도, 생체 적합성 및 내열성을 제공하는 CNC 작업 흐름에 적합한 PEEK 가공 부품이 포함되어 있습니다. 여기서는 프로토타입 제작 또는 생산 실행을 위한 직접적인 옵션으로 적합합니다. 제품보기 → 정확한 치수 공차와 다중 루멘 옵션을 갖춘 PEEK 튜브 내부 직경이 0.10mm 이상이고 내열성이 250°C 이상인 PEEK 튜빙과 다중 루멘 및 풍선 튜빙 변형을 살펴보세요. 심혈관, 척추 및 기타 중재적 적용에 이상적입니다. 제품보기 → 고온 멸균 가능한 임플란트 부품을 위한 PEEK 사출 성형 서비스 PEEK 사출 성형은 클린룸 생산, 뼈에 가까운 탄성률 및 방사선 투과성을 가능하게 합니다. 이 서비스는 복잡한 형상, 비용 관리 및 임플란트 규정 준수가 필요한 프로젝트에 중점을 둡니다. 제품보기 → Ningbo LINSTANT Polymer Materials Co., Ltd. 소개 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. LINSTANT는 CNC 가공 PEEK 부품 외에도 압출, 성형, 2차 작업 및 표면 처리를 한 곳에서 제공합니다. 우리를 방문하세요 OEM/ODM 페이지 디자인부터 검증까지 맞춤형 프로젝트를 어떻게 처리하는지 알아보세요. PEEK CNC 가공에 대해 자주 묻는 질문 PEEK는 CNC 가공이 어렵나요? 아니요. 날카로운 공구와 제어된 열을 통해 PEEK는 예측 가능하게 가공하고 깨끗하고 공차가 엄격한 부품을 생산합니다. CNC 가공에 가장 적합한 PEEK 재종은 무엇입니까? 충전되지 않은 천연 PEEK는 기계 가공이 가장 쉽습니다. 탄소로 채워진 PEEK는 강성을 더해주지만 공구 마모를 가속화합니다. PEEK 가공으로 어떤 공차를 달성할 수 있습니까? 소형 가공 PEEK 부품은 일반적으로 ±0.05mm를 유지합니다. 더 크거나 벽이 얇은 부품에는 ±0.1mm가 필요할 수 있습니다. PEEK는 PTFE 또는 PI와 어떻게 비교됩니까? PEEK는 PTFE보다 더 강하고 단단하며 PI보다 기계 가공이 쉬우면서도 뛰어난 내열성을 제공합니다. 가공된 PEEK는 의료기기에 안전한가요? 예, 의료용 PEEK를 사용하고 적절한 공정 제어를 갖춘 클린룸 조건에서 제조하는 경우 가능합니다. PEEK가 의료 제조 분야에서 인기가 높은 이유는 무엇입니까? 반복적인 멸균에도 견딜 수 있고, 화학물질에도 견딜 수 있으며, 장기간 로딩 시에도 기계적 무결성을 유지합니다. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026친수성 코팅의 이해: 의료 기기의 마찰을 줄이는 방법신경중재술 의사가 기계적 혈전제거술을 시작한 지 90분이 지났습니다. 마이크로카테터가 중대뇌동맥의 구부러진 부분을 둥글게 돌릴 때마다 혈관 벽에 대한 표면 끌림으로 인해 팁이 샤프트 뒤에서 지연됩니다. 의사는 더 많은 전진력으로 보상하여 벽 응력을 높입니다. 장치와 생체 조직 사이의 마찰이라는 정확한 어려움을 해결하기 위해 친수성 코팅이 개발되었습니다. 필수 요소로 축소: 친수성 코팅은 건조하고 마찰이 심한 폴리머 표면을 습하고 마찰이 거의 없는 경로로 변환합니다. 카테터를 모래 위로 밀어 넣는 것과 물막 위로 미끄러지는 것의 차이입니다. 친수성 코팅이란 무엇입니까? 짧은 대답: 친수성 코팅은 일반적으로 두께가 1~10μm이고 의료 기기 표면에 화학적으로 결합된 얇은 가교 폴리머 층입니다. 물이나 혈액에 노출되면 수분을 흡수하여 저전단 겔 경계층으로 부풀어 오른다. 이 층은 장치-조직 경계면에서 마찰 계수(CoF)를 낮추는 역할을 합니다. 그 메커니즘은 물리화학이다. 사용되는 폴리머(일반적으로 폴리비닐피롤리돈(PVP), 폴리아크릴아미드 또는 폴리에틸렌옥사이드 공중합체)는 물과 수소 결합을 형성하는 작용기를 가지고 있습니다. 습윤 후 몇 초 내에 코팅된 표면 위에 수화된 피복이 형성됩니다. 하중이 가해지면 고체 경계면이 아닌 경계수층 내부에서 전단 변위가 발생합니다. 따라서 마찰은 코팅되지 않은 폴리머 튜브의 일반적인 0.3~0.5 범위에서 0.05 미만으로 떨어지며, 이는 대부분의 발표된 비교에서 90%를 초과하는 감소입니다. 카테터 벽 단면 - 등각 투영 뷰 명확성을 위해 레이어를 구분하여 표시함 친수성 탑코트 (1~10μm) 타이 레이어 / 입문서 기판 (압출된 튜브 벽) 윤활성이 중요한 이유 윤활성은 표면 인식 문제가 아닙니다. 이는 환자 안전 매개변수입니다. 혈관, 요관, 담관을 통과하는 장치는 모두 연약한 조직과 상호 작용합니다. 높은 마찰은 혈관 경련, 내막 손상 및 보다 공격적인 카테터 조작의 필요성으로 이어집니다. 중재적 장치 성능에 대해 발표된 평가에서는 코팅된 장치가 코팅되지 않은 동등한 버전보다 훨씬 더 낮은 삽입력을 필요로 하며 장치를 반복적으로 재배치할 때 힘이 더 천천히 증가한다는 것을 일관되게 보여줍니다. 대표적인 습식 마찰계수 값은 차이점을 보여줍니다. 표면 유형별 습윤 마찰계수 0.48 0.18 0.15 0.03 코팅되지 않은 실리콘 PTFE 친수성 출판된 의료 기기 코팅 문헌의 대표 값. 낮을수록 좋습니다. 그 차이는 임상적으로 중요합니다. 원활하게 움직이는 장치는 혈관 경련, 내막 박리, 반복적인 위치 조정의 필요성(시술 시간과 환자 결과에 직접적인 영향을 미치는 매개변수)의 위험을 낮춥니다. 친수성 코팅과 소수성 코팅 PTFE, 실리콘 또는 파라핀 기반 층과 같은 소수성 코팅은 표면 접착을 최소화하여 물을 밀어내고 마찰을 줄입니다. 건조한 환경에서는 효과적이지만 습한 혈액 환경에서는 CoF가 일반적으로 0.1 이상으로 유지됩니다. 친수성 코팅은 반대로 작용합니다. 즉, 물을 끌어당겨 보유하여 일단 수화되면 소수성 표면보다 성능이 뛰어난 경계층을 만듭니다. 선택은 사용 상황에 따라 달라집니다. 가이드와이어의 경우 건조하고 미끄러짐이 적은 표면이 바람직하기 때문에 PTFE-over-wire 설계가 표준으로 유지됩니다. 습식 탐색이 필요한 카테터 및 외장의 경우 친수성 시스템은 더 낮고 일관된 CoF를 제공합니다. 의료 기기에 대한 친수성 코팅 방식과 소수성 코팅 방식의 주요 차이점 재산 친수성 coating 소수성 코팅 물 접촉각 >90° 젖었을 때 마찰 CoF 0.02–0.05 CoF 0.1–0.25 윤활 메커니즘 수화겔 경계층 낮은 표면 에너지로 액체를 밀어냅니다. 일반적인 사용 카테터, 외장, 마이크로카테터 가이드와이어, 밸브 구성품 친수성 코팅 화학 세 가지 폴리머 제품군이 의료 기기 등급 코팅 시장을 지배하고 있습니다. PVP 기반 시스템은 카테터에 가장 일반적입니다. 이 제품은 높은 수분 흡수율과 뛰어난 필름 형성을 결합하고 열적으로 또는 UV로 가교될 수 있습니다. 폴리아크릴아미드 코팅은 반복적인 닦아 테스트에서 높은 내구성을 제공하므로 유도관 및 대형 장치에 자주 선택됩니다. PEO 기반 시스템은 확장된 습식-건식 순환이 필요할 때 사용됩니다. 느린 수화 동역학은 더 긴 과정에서 지속적인 윤활성을 제공합니다. 기판의 표면 에너지에 따라 코팅이 고정되는 방식이 결정됩니다. 나일론, Pebax 및 TPU와 같은 고에너지 열가소성 물질은 플라즈마 활성화 후에 잘 결합됩니다. PTFE 및 FEP와 같은 불소중합체에는 에칭 또는 프라이머 타이 층이 필요합니다. 표면 준비를 건너뛰는 것은 생산 중 코팅 박리의 가장 일반적인 근본 원인입니다. 친수성 코팅이 적용되는 방법 세 가지 프로세스는 거의 모든 카테터와 튜브를 포괄합니다. 가장 일반적인 딥 코팅은 복잡한 외부 프로필에 균일한 적용 범위를 제공합니다. 장치를 코팅 용액에 담그고 제어된 속도로 꺼냅니다. 습식 필름 두께는 회수 속도와 용액 점도에 따라 달라지며 일반적인 건조 두께는 2~8μm입니다. 예를 들어 샤프트의 말단 부분만 코팅하려는 경우와 같이 선택적 적용 범위가 필요한 경우 스프레이 코팅이 지정됩니다. 내부 표면 처리에는 카테터 내강에 코팅 용액을 채운 후 배출시키는 충전 및 배출 코팅이 선호됩니다. 공정 제어는 화학물질 선택보다 더 중요합니다. 점도 드리프트, 연행된 기포, 습도 및 경화 온도 균일성은 모두 최종 CoF 및 접착 성능을 변화시킵니다. LINSTANT는 GMP 관리 시설 내에서 전용 표면 처리 라인을 운영하여 카테터 프로젝트를 압출된 기판에서 코팅된 완제품까지 한 지붕 아래에서 진행할 수 있도록 합니다. 표면 상태에 따른 물 접촉각 20° 40° 60° 80° 72° 코팅되지 않은 35° 플라즈마 처리 12° 친수성 PET(폴리에틸렌 테레프탈레이트) 기판의 일반적인 값입니다. 각도가 낮을수록 젖음성이 좋아집니다. 주요 성능상의 이점 친수성 코팅은 전체 장치 수명주기 동안 지속되는 측정 가능한 성능 향상을 제공합니다. 벤치 비교에서 코팅된 카테터는 일반적으로 습식 CoF가 90% 이상 감소하고 이에 비례하여 삽입력이 감소합니다. 추가로: 혈관 외상이 감소합니다. 표면 저항이 낮아지면 내피 박리 및 혈관 경련이 줄어듭니다. 장치 제어가 향상됩니다. 컬럼 푸시가 샤프트를 따른 마찰에 의해 흡수되지 않기 때문에 의사는 팁 반응을 느낄 수 있습니다. 재배치 시 충격이 덜해집니다. 원위부 전진 및 후퇴를 반복하면 코팅되지 않은 제어 장치보다 코팅된 장치에서 마찰 축적이 더 느려집니다. 성능 특성 - 친수성 및 코팅되지 않은 카테터 윤활성 내구성 생체적합성. 접착력 조직 외상 감소 친수성 coated 코팅되지 않은 중재 장치 전반에 걸친 응용 장치가 습한 조건에서 내강을 탐색해야 하는 모든 곳에 친수성 코팅이 지정됩니다. 주요 응용 분야는 다음과 같습니다. 진단 영상용 혈관 조영 카테터 풍선 및 스텐트 전달에 사용되는 가이드 카테터 신경혈관 및 말초 색전술을 위한 마이크로카테터 요관 접근 덮개 및 풍선 확장 카테터 작업 채널을 통과하는 내시경 액세서리 맞춤형 강성과 둥근 팁을 갖춘 마이크로 카테터 이 작은 강화 카테터는 최소 침습적 시술에서 구불구불한 혈관을 탐색하도록 설계되었습니다. 전체 길이에 걸쳐 낮은 마찰이 필요한 맞춤형 경도와 둥근 헤드 슈트 애플리케이션입니다. 제품보기 → 성능 요구 사항은 응용 프로그램에 따라 다릅니다. 예를 들어, 가이드 카테터는 근위부 끝 부분에서는 높은 추진력이 필요하지만 와이어를 따라 이동하는 원위 샤프트에서는 낮은 마찰력이 필요합니다. 대조적으로, 마이크로카테터는 병변에 대한 최종 접근이 거의 항상 가장 구불구불하기 때문에 전체 길이에 걸쳐 균일하게 낮은 마찰이 필요합니다. 가이드 카테터 구성에 대한 자세한 설명은 다음 기술 문서를 참조하세요. 가이드 카테터 . 조영제 전달 및 압력 저항을 위한 혈관 조영 카테터 이 카테터는 X선 진단 중에 방사선 불투과성 제제를 위한 채널을 제공합니다. 편조 스테인리스 스틸 구조, 부드러운 팁, 최대 1200PSI의 압력 저항이 특징으로 다양한 성능 요구 사항을 충족합니다. 제품보기 → 반복 삽입 주기 동안의 마찰력 상대마찰력 5 10 15 20 50 100 150 코팅되지 않은 친수성 반복적인 원위 전진을 통한 모의 사용 테스트의 예시 데이터입니다. 친수성 코팅 파트너 선택 친수성 코팅에 대한 아웃소싱 파트너를 평가할 때 다음 네 가지 사항이 중요합니다. 기판 capability — 파트너가 자체 튜브를 압출합니까, 아니면 기질을 다른 곳에서 조달해야 합니까? 프로세스 성숙도 — 단순한 데이터시트가 아닌 실제 기판에 대한 CoF 및 접착 데이터를 요청하세요. 경화 호환성 — 장치의 열 예산 내에서 코팅이 경화되는지 확인합니다. 멸균 검증 - EtO 또는 감마 사이클이 코팅 성능을 저하시키지 않는지 확인합니다. 사내 압출, 코팅 및 2차 가공을 수행하는 파트너는 개발 일정을 크게 단축할 수 있습니다. 린스탄트의 OEM/ODM 프로그램 폴리머 선택부터 최종 조립까지 수직 통합을 제공합니다. 특히 장치의 기하학적 구조가 특이하거나 불소중합체 기판을 사용하는 경우 요구 사항을 조기에 논의하십시오. Ningbo LINSTANT Polymer Materials Co., Ltd. 소개 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 친수성 코팅 FAQ Q1. 카테터의 친수성 코팅은 얼마나 오래 지속되나요? 잘 경화된 친수성 코팅은 일반적으로 시술 기간 동안(보통 20분~4시간의 지속적인 습식 접촉) 윤활성을 유지합니다. 내구성은 경화 품질, 기판 접착력 및 멸균 상태에 따라 달라집니다. 반복된 사이클링 후에 마찰은 점차 증가하지만 일반적으로 많은 구성에서 0.1 미만으로 유지됩니다. Q2. 친수성 코팅의 마찰 계수는 얼마입니까? 코팅되지 않은 폴리머 튜브의 경우 0.3~0.5인 반면, 습식 CoF는 일반적으로 0.02~0.05입니다. 정확한 값은 기판, 코팅 두께, 경화 조건 및 사용된 테스트 방법에 따라 다릅니다. Q3. PTFE 또는 PEEK 튜빙에 친수성 코팅을 적용할 수 있습니까? 예, 적절한 표면 준비가 필요합니다. PTFE는 코팅하기 전에 화학적 에칭이나 플라즈마 처리가 필요합니다. PEEK는 플라즈마 활성화 후 또는 호환 가능한 프라이머로 코팅할 수 있습니다. 프로젝트 초기에 기판-코팅 인터페이스를 확인하면 나중에 접합 실패를 피할 수 있습니다. Q4. 의료 기기 제조 시 코팅 접착력은 어떻게 테스트됩니까? 표준 방법에는 핀치 테스트(코팅된 표면을 반복적으로 핀치하고 박리 검사), 테이프 풀 접착 테스트, 흡수 테스트 후 주사 전자 현미경 단면이 포함됩니다. Q5. 친수성 코팅이 생체 적합성에 영향을 미치나요? 코팅 성분은 ISO 10993-5에 따라 세포 적합성을 검사합니다. 대부분의 상업용 시스템은 세포독성이 없습니다. 그러나 EtO 또는 감마선 조사는 가교 밀도를 변경할 수 있으므로 각 장치 구성은 최종 멸균 주기로 테스트해야 합니다. Q6. 친수성 코팅은 어떻게 카테터의 마찰을 줄입니까? 젖으면 코팅의 폴리머 매트릭스가 물을 흡수하여 미끄러운 수화 젤 층을 형성합니다. 전단력은 고체-고체 경계면이 아닌 수분이 풍부한 층 내에서 장치와 조직 사이에서 발생하므로 마찰이 90% 이상 감소합니다. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026팁 형성에 대한 실용 가이드: 용도, 선택 및 주요 고려 사항새로운 가이드 카테터를 설계하는 마지막 단계에 있습니다. 샤프트는 잘 밀리고 곡선 모양은 궤도를 유지하지만 팁은 첫 번째 굽힘에서 시뮬레이션된 해부학적 구조를 계속 따라잡습니다. 대부분의 경우 문제는 샤프트 디자인이나 폴리머 블렌드가 아니라 팁 형성 단계입니다. 팁 성형은 외관 마무리 작업이 아닙니다. 이는 장치가 구불구불한 혈관을 안전하게 탐색하거나, 좁은 병변을 통과하거나, 외상을 유발하지 않고 원위 가지에 접근할 수 있는지 여부를 결정하는 과정입니다. 의료 장비 엔지니어에게 메시지는 간단합니다. 먼저 올바른 팁을 얻으면 장비의 나머지 부분이 작동할 기회가 있다는 것입니다. 카테터 팁 성형이란 무엇입니까? 카테터 팁 성형은 열을 기반으로 한 2차 작업입니다. 사전 압출된 튜브를 성형 도구에 넣고 폴리머가 부드러워질 때까지 가열하고 목표 형상으로 재성형한 다음 냉각하여 형상을 고정합니다. 프로세스는 4개의 독립 변수에 의해 제어됩니다. 가열 온도 및 램프 프로필 금형 간격 및 체류 시간 축력, 진공 또는 내부 기압 냉각 속도 및 냉각 후 편차 실용적인 수준에서 팁 형성은 카테터의 말단부를 가져와 테이퍼, 돔, 플레어 또는 곡선 모양으로 바꿉니다. 기하학적 구조의 선택은 의도된 임상 기능을 따릅니다. 부드러운 테이퍼는 가이드와이어 위로 추적하는 데 도움이 되고, 돔 팁은 혈관 벽을 보호하며, 곡선 팁은 장치의 방향을 바꾸는 데 도움이 됩니다. 생산 흐름에서 팁 형성이 이루어지는 위치 팁 형성은 일반적으로 압출 및 브레이딩 이후, 허브 조립 또는 최종적으로 결합된 구성 요소 이전에 이루어집니다. 이는 팁 형성 중에 발견된 결함이 업스트림 수율에도 영향을 미친다는 것을 의미합니다. 체계적인 프로세스 설계는 재작업 루프를 방지합니다. 카테터 팁 상부 금형 하부 금형 히터 튜브, 팁 형상, 가열 영역 및 상부/하부 몰드 절반을 보여주는 카테터 팁 형성 몰드의 등각 투영 그림입니다. 팁 성형 품질을 무시할 수 없는 이유 카테터 팁 형성은 장치의 외관보다 더 많은 영향을 미칩니다. 이는 다음에 대한 직접적인 결과를 가져옵니다: 혈관 안전. 팁의 날카로운 모서리나 거친 부분은 혈관벽을 박리하거나 색전증을 유발할 수 있습니다. 추적성 및 교차성. 잘 형성된 테이퍼는 구불구불한 경로에서 토크와 추진력을 보다 효율적으로 전달합니다. 가이드와이어 및 장치 호환성. 팁 형상은 와이어나 다른 장치가 루멘을 통과하는 정도를 제어합니다. 이미징 성능. 깜박이거나 불규칙한 팁은 투시 또는 OCT 평가에서 인공물을 생성할 수 있습니다. 조립 견고성. 팁 치수의 편차로 인해 방사선 불투과성 마커를 접착하거나 원위 섹션을 결합하기가 어렵습니다. 간단히 말해서, 팁 형성은 좋은 장치와 좋은 디자인 사이의 최후의 방어선입니다. 이러한 실현은 선도적인 제조업체가 이 단계의 공정 특성화에 투자하는 이유를 설명합니다. 팁 형성을 위한 재료 선택 재료 선택은 다른 어떤 변수보다 프로세스 창을 더 많이 좌우합니다. 각 폴리머 제품군에는 고유한 열 거동, 용융 강도 및 수축 프로필이 있습니다. 주력 폴리머: 페박스, TPU 및 나일론 페박스(폴리에테르 블록 아미드)는 소프트 카테터 팁의 가장 일반적인 재료입니다. 25D~72D의 쇼어 경도 범위를 통해 엔지니어는 유연성과 토크 전달의 균형을 맞출 수 있습니다. 일반적인 성형 창은 150°C에서 210°C 사이에 위치하며, 이는 열 손상을 줄일 수 있을 만큼 낮지만 팁을 신속하게 성형할 수 있을 만큼 충분히 높습니다. TPU(열가소성 폴리우레탄)는 탁월한 내마모성을 제공하며 방사선 불투과성 필러와 함께 제조될 수 있습니다. TPU 팁은 일반적으로 160~220°C 범위에서 형성됩니다. 용융 강도가 낮기 때문에 처짐을 방지하려면 금형 간격을 더 좁혀야 합니다. 나일론(폴리아미드)은 더 높은 컬럼 강도를 제공하며 구조적으로 까다로운 팁에 자주 사용됩니다. 그러나 습기에 민감하면 표면 결함이 발생할 수 있으므로 성형 전에 공기를 건조시키는 것이 필수적입니다. 고성능 옵션: 엿보기 및 폴리이미드 엿보기는 높은 피로 강도와 내열성이 필요한 장치에 탁월한 선택입니다. PEEK의 팁 성형에는 340~400°C 범위의 금형 온도가 필요합니다. PEEK는 표준 엔지니어링 플라스틱보다 더 많이 팽창하기 때문에 달라붙거나 마모되는 것을 방지하려면 금형 간격을 더 느슨하게 해야 합니다. 폴리이미드는 용융 성형이 불가능합니다. 그 가치는 벽이 얇고 열에 안정적인 샤프트에 있습니다. 팁 형성의 경우 제조업체는 일반적으로 접착제 또는 용제 기반 기술을 사용합니다. 불소중합체: 낮은 마찰, 제한된 성형성 PTFE와 FEP는 최고의 윤활성과 내화학성을 제공하지만 표준 팁 성형 금형에서는 흐르지 않습니다. PTFE는 용융 가공이 전혀 불가능합니다. 실제로 불소폴리머 팁은 별도의 저마찰 말단부를 접착하거나 열수축 기술을 사용하여 만들어집니다. 표 1. 카테터 팁 형성에 사용되는 일반적인 재료 비교 소재 해안 경도 임시 직원 형성 주요 위험 Pebax 25일~72일 150~210°C 열분해 TPU 80A~95A 160~220°C 용융 처짐 나일론 30일~65일 170~230°C 수분 민감도 PEEK 80D~90D 340~400°C 과열 / 고착 폴리이미드 엄밀한 형성 불가능 접착 문제 PTFE / FEP 50일~55일 용융 성형 불가 용융 처리 없음 의료용 카테터용 정밀 풍선 튜브 ±0.01mm까지의 엄격한 공차와 최대 55atm 파열 압력의 다층 옵션을 갖춘 풍선 튜브입니다. 심혈관 및 최소 침습 시술의 풍선 확장 카테터에 적합하며 일관된 기계적 특성을 제공합니다. 제품보기 → 카테터 팁 형성을 위한 일반적인 시작 온도 Pebax 150°C TPU 160°C 나일론 170°C PEEK 340°C PTFE 해당 없음 PI 해당 없음 온도 범위는 일반적인 엔지니어링 참고 자료와 LINSTANT 프로세스 엔지니어링 데이터를 요약한 의료용 폴리머의 일반적인 값입니다. 팁이 풍선과 함께 작동해야 하는 경우 풍선 튜브 등급의 선택이 전체 어셈블리에 영향을 미칩니다. 많은 엔지니어들은 일관된 팁 형성 반응으로 풍선 튜브를 공급할 수 있는 파트너를 찾습니다. LINSTANT의 의료용 풍선 튜브 포트폴리오에는 단일 레이어, 이중 레이어 및 삼중 레이어 옵션이 포함되어 있습니다. 팁이 서로 다른 벽 구조가 만나는 지점이기 때문입니다. 일반적인 팁 형성 결함 및 이를 방지하는 방법 생산 환경에서 팁 형성 결함은 몇 가지 반복되는 계열에 속합니다. 이를 조기에 인식하면 체계적인 스크랩을 방지할 수 있습니다. 표 2. 일반적인 팁 형성 결함, 근본 원인 및 대책 결함 근본 원인 대책 버/플래시 금형 간격이 너무 크거나 온도가 너무 높음 간극 감소, 온도 저하, 냉각 속도 조절 치수 불일치 고르지 못한 가열 또는 재료 배치 변화 열 프로필 재검증, 재료 로트 확인 벽 두께 변화 잘못 정렬된 금형 또는 편심 튜브 툴링 정렬, 튜브 동심도 확인 둔하거나 물결 모양의 표면 잘못된 냉각 속도 또는 과도한 체류 시간 체류 시간 단축, 냉각 곡선 최적화 닫힘/접힌 팁 과도한 진공 또는 과압 내부 압력과 환기의 균형 용접라인 다층 팁의 유동 선단 충돌 금형 형상 또는 재료 조합 조정 마이크로 카테터의 경우 벽 두께가 0.2mm 미만인 경우가 많기 때문에 팁 형성 제어가 훨씬 더 까다롭습니다. 5°C의 온도 변화로 인해 깨끗한 테이퍼가 부드럽고 기능이 없는 팁으로 바뀔 수 있습니다. 적절한 마이크로 카테터 팁 형성에는 일반적으로 폐쇄 루프 온도 모니터링을 통한 적외선 또는 RF 가열이 포함됩니다. 최소 침습 수술을 위한 강화 마이크로 카테터 외경이 1mm 미만인 마이크로 카테터로 구불구불한 혈관을 탐색하기 위해 경도와 직경 변경을 맞춤 설정할 수 있습니다. 둥근 팁은 외상을 줄여 신경 중재, 심혈관 및 종양 치료에 이상적입니다. 제품보기 → PEEK 튜빙으로 작업할 때는 과열 위험이 있습니다. 탄화나 기계적 특성의 손실 없이 PEEK를 형성하려면 고급 툴링이 필요합니다. 이 특정 자료에 대한 자세한 내용은 다음 기사를 참조하세요. 팁 성형 PEEK 의료용 튜브 . LINSTANT 소개: 맞춤형 카테터 시스템 파트너 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. LINSTANT는 수입 압출 라인 15개, 전용 PEEK 압출 라인 8개, 사출 성형 라인 2개, 편조, 스프링, 코팅 및 용접 장비 약 100세트를 갖춘 거의 20,000m² 규모의 GMP 준수 클린룸을 운영하고 있습니다. 이 용량은 소규모 파일럿 생산과 지속적인 대량 납품을 모두 지원합니다. 편조 구조의 고토크 가이드 카테터 뛰어난 토크와 안정성을 위해 다단계 경도, 부드러운 말단 팁, 편조 샤프트를 갖춘 가이드 카테터입니다. 초박형 벽과 PTFE 내부 레이어는 GMP 준수 클린룸 생산을 통해 원활한 장치 전달을 보장합니다. 제품보기 → 도면에서 생산까지: 팁 성형 설계를 확장하는 방법 팁 성형 사양을 생산에 적용하려면 금형 이상의 것이 필요합니다. 이를 위해서는 공정 특성화, 초도품 검사 및 통제된 생산 매개변수가 필요합니다. 좋은 파트너는 프로세스 창을 정의하고 중요한 프로세스 매개변수를 문서화하며 검증 활동을 지원합니다. 린스탄트의 OEM/ODM 서비스 재료 선택 및 툴링부터 시험 실행 및 연속 생산까지 전체 경로를 포괄합니다. 유럽 및 북미 장치 팀의 경우 사내 압출 및 2차 가공을 갖춘 단일 공급업체가 있어 이전 위험을 줄이고 리드 타임을 단축할 수 있다는 이점이 있습니다. 카테터 팁 형성에 대해 자주 묻는 질문 Q1. 카테터 팁 형성이란 무엇입니까? 카테터 tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. 팁 형성에 가장 적합한 재료는 무엇입니까? Pebax, TPU, 나일론, PEEK가 일반적으로 사용됩니다. 폴리이미드와 PTFE는 일반적으로 열 성형 대신 접착 결합이나 기계적 방법이 필요합니다. Q3. 팁 형성 결함의 원인은 무엇입니까? 고르지 못한 가열, 불량한 금형 정렬, 과도한 압력 및 호환되지 않는 재료 등급은 버, 플래시 또는 치수 문제의 가장 빈번한 근본 원인입니다. Q4. 팁 형성 품질은 어떻게 확인합니까? 광학 검사, 치수 측정, 누출 테스트 및 파열 압력 테스트는 일반적으로 형성된 팁을 확인하기 위해 결합됩니다. Q5. LINSTANT는 맞춤형 팁 성형을 제공합니까? 예. LINSTANT의 OEM/ODM 프로그램은 설계 단계부터 툴링 개발 및 대량 생산을 거쳐 맞춤형 팁 성형을 지원합니다. Q6. 팁핑과 팁 형성의 차이점은 무엇입니까? 팁ping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
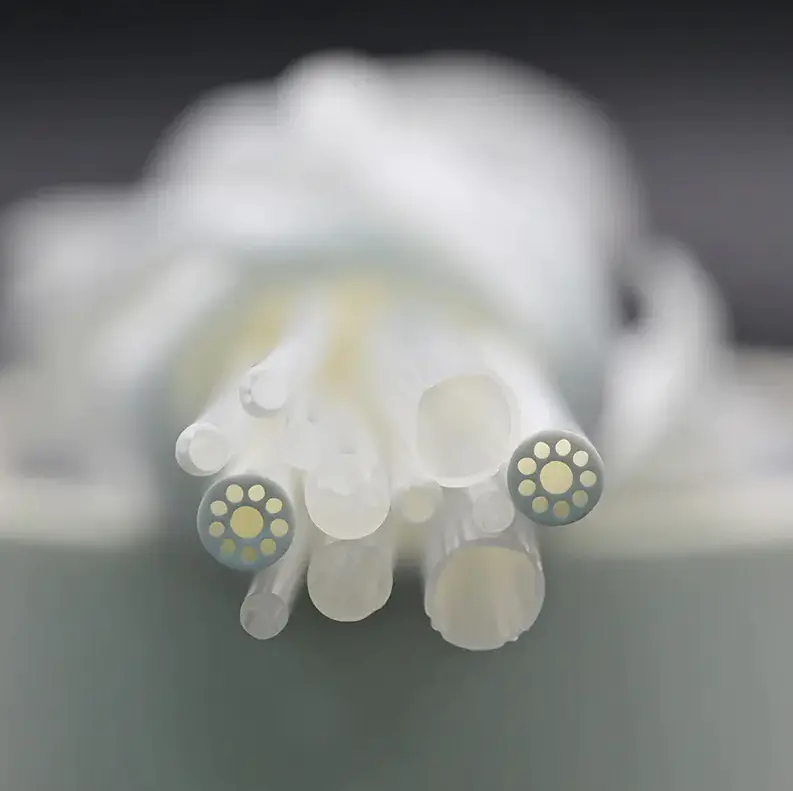
16Sep-2026폴리아미드 대 폴리이미드: 의료용 튜브 및 카테터의 주요 차이점, 장단점의료용 카테터 부품으로 폴리아미드와 폴리이미드 중에서 선택하는 것은 장치 성능, 제조 비용 및 규제 위험에 영향을 미치는 결정입니다. 실용적인 대답은 간단합니다. 폴리아미드는 유연성, 꼬임 방지 및 예산이 우선시되는 경우 올바른 선택입니다. 폴리이미드는 얇은 벽 강도, 열 안정성 및 치수 정밀도가 중요한 경우 올바른 선택입니다. 분자 차이가 성능 격차를 설명합니다. 폴리아미드는 재료를 단단하고 연하게 만들지만 내열성은 제한되는 유연한 아미드 사슬로 구성됩니다. 폴리이미드는 훨씬 더 높은 온도를 견딜 수 있지만 파단 시 신장률을 줄이는 견고한 이미드 링을 포함합니다. 이 기사에서는 의료용 튜브 및 카테터 제조에서 가장 중요한 특성을 통해 두 폴리머를 비교합니다. 폴리아미드(PA)란 무엇입니까? 일반적으로 나일론으로 알려진 폴리아미드는 아미드 결합이 반복되는 반결정성 열가소성 물질입니다. 가장 일반적인 의료 등급은 인성, 유연성 및 가공성의 균형을 제공하는 PA11 및 PA12입니다. PA6 및 PA66은 더 높은 강성이 요구되는 비이식형 장치 구성요소에도 사용됩니다. 폴리아미드의 주요 특성은 다음과 같습니다. 인장 강도는 50~90 MPa이며 수분 함량과 등급에 따라 다릅니다. PA12의 경우 종종 200%를 초과하는 높은 파단 연신율을 제공하여 벽이 얇은 튜브에 탁월한 꼬임 저항성을 제공합니다. 연속 사용 온도는 100~120°C이며 단기 최고 온도는 약 150°C입니다. 1~3%의 수분 흡수율로 인해 치수 변화가 발생하고 강성이 약간 감소할 수 있습니다. 재료비가 저렴하고 압출성이 뛰어나 비용에 민감한 부품에 기본 선택입니다. 의료용 카테터에 동시 접근을 위한 다관 튜빙 다중 루멘 튜빙은 단일 튜브 내에 여러 채널을 갖추고 있어 가이드와이어, 약물 및 가스의 동시 통과를 가능하게 합니다. 최대 10까지 사용자 정의 가능한 루멘 구성, 우수한 기계적 특성 및 생체 적합성을 제공하므로 복잡한 중재 시술에 적합합니다. 제품보기 → 의료 기기 제조에서 폴리아미드는 유연한 카테터 샤프트, 풍선 튜브 및 다관 압출에 널리 사용됩니다. PA 튜브는 부드럽고 뒤틀림 방지된 본체와 견고한 근위부를 갖춘 장치를 만들기 위해 다른 폴리머와 함께 공압출되는 경우가 많습니다. 폴리아미드는 또한 낮은 융점과 우수한 결합성을 통해 안정적인 접합을 생성하는 열수축 응용 분야에서도 잘 작동합니다. 폴리이미드(PI)란 무엇입니까? 폴리이미드는 골격에 이미드 고리가 있는 고성능 폴리머입니다. 이는 열경화성 및 열가소성 형태로 제공되며 의료 기기에서 주로 카테터 샤프트, 가이드 카테터 및 마이크로 카테터용 얇은 벽 튜브 재료로 사용됩니다. 폴리이미드의 주요 특성은 다음과 같습니다. 인발 또는 강화 등급의 인장 강도는 120~200MPa입니다. 연속 사용 온도는 250~300°C이며 단기 최고 온도는 400°C 이상입니다. 파단 신율이 낮고(5~15%) 높은 추진력과 토크 전달력을 제공합니다. 수분 흡수율 0.3% 이하로 습한 환경에서도 치수를 안정적으로 유지합니다. 가수분해, 용제, 감마 방사선 및 EtO 살균에 대한 탁월한 내성. 얇은 벽과 높은 모듈러스를 갖춘 의료용 폴리이미드 튜빙 의료용 폴리이미드 튜빙은 강도, 내마모성 및 초고온 내성을 결합합니다. 얇은 벽은 높은 모듈러스를 유지하면서 내부 루멘을 최대화하고, 구불구불한 해부학적 구조에서 좌굴을 방지하여 신경혈관 및 관상동맥 카테터에 이상적입니다. 제품보기 → 높은 모듈러스와 얇은 벽의 조합은 폴리이미드를 신경혈관 카테터, 관상동맥 미세 카테터 및 가이드 카테터에 매우 매력적인 요소로 만듭니다. 동일한 외경에 대해 더 얇은 벽은 와이어 교차를 위한 더 큰 내부 루멘을 제공하는 반면, 높은 모듈러스는 구불구불한 해부학적 구조를 탐색하는 동안 좌굴을 방지합니다. 폴리아미드 대 폴리이미드: 일대일 비교 이 두 재료를 나란히 배치하면 성능과 비용의 차이가 즉시 드러납니다. 아래 표에는 장치 제조업체가 재료 선택 중에 평가해야 하는 주요 엔지니어링 속성이 요약되어 있습니다. 표 1: 폴리아미드(PA)와 폴리이미드(PI)의 특성 비교 재산 폴리아미드(PA) 폴리이미드(PI) 화학 구조 아미드 결합 이미드 고리 지속적인 서비스 온도 100-120°C 250-300°C 인장강도 50-90MPa 120-200MPa 휴식시 신장 100-300% 5-15% 수분 흡수 1-3% 방사선 저항 보통 우수 내화학성 일반적인 용매에 적합 우수 to most chemicals 상대적 재료비 1x 5-10배 가공방법 압출, 사출성형 용액주조, 특수압출 열 격차는 가장 확실한 차별화 요소입니다. 공개된 재료 데이터시트에 따르면 폴리아미드는 약 120°C의 연속 사용 온도에서 가장 우수한 반면, 폴리이미드는 최대 300°C까지 작동할 수 있습니다. 열 밀봉, 레이저 용접 또는 고온 팁 성형을 수행하는 의료 기기의 경우 이러한 차이가 결정적입니다. 0°C 100°C 200°C 300°C 400°C PA(나일론): 120°C PI: 300°C 실제 기계적 및 열적 특성 실제 카테터 설계에서 폴리머 튜브의 기계적 거동은 인장 강도, 파단 신율 및 굴곡 계수로 정의됩니다. 폴리아미드의 높은 신율로 인해 0.15mm 벽 튜브는 반경 8~10mm 정도 구부릴 때 꼬임 방지 기능이 매우 뛰어납니다. 폴리이미드의 높은 인장 강도와 낮은 신율 덕분에 0.05mm 벽 튜브는 원위 해부학적 구조에 도달하는 데 필요한 토크와 미는 힘을 전달할 수 있지만 급격하게 구부리면 꼬일 수 있습니다. 열 기계 플렉스 화학 전자 비용 폴리아미드 폴리이미드 이것이 바로 많은 장치 설계자가 복합 접근 방식을 사용하는 이유입니다. 폴리이미드 샤프트는 추진력과 토크 반응을 제공하는 반면, 보다 부드러운 폴리머(종종 폴리아미드 또는 Pebax)는 원위부에 접착되어 유연성과 추적성을 향상시킵니다. 폴리아미드 외부 레이어가 있는 PI 강화 튜브는 두 재료의 장점, 즉 구불구불한 해부학적 구조를 탐색하기 위한 얇은 벽 강성과 안전한 교차를 위한 유연하고 꼬임 방지 팁을 결합합니다. 카테터 설계에서 PI의 장점에 대해 자세히 알아보려면 다음 기사를 읽어보세요. 의료용 폴리이미드 튜빙의 주요 성능 특성 . PI 레이어 벽 0.03-0.10mm 루멘 가이드와이어 경로 비용 및 조달 고려 사항 중요하지 않은 애플리케이션에서는 비용이 결정 요인이 되는 경우가 많습니다. 폴리아미드 수지는 일반적으로 같은 부피의 폴리이미드 재료에 비해 약 1/5~1/10 정도 비쌉니다. 그러나 총 구성 요소 비용은 선형적으로 확장되지 않습니다. 폴리이미드 튜브는 매우 얇은 벽으로 압출될 수 있어 단위 길이당 재료 사용량이 줄어듭니다. 카테터 프로파일이 프랑스 크기보다 작아야 하는 장치의 경우 폴리이미드의 성능 이점이 가격 프리미엄보다 훨씬 큽니다. 구매 관점에서 추적성과 허용 오차에 대해 질문하는 것이 중요합니다. 의료용 폴리이미드 튜빙은 ID/OD 공차가 ±0.01mm까지 가능한 반면, 폴리아미드 튜빙은 일반적으로 ±0.02~±0.05mm의 공차를 갖습니다. 이러한 허용 오차는 최종 장치 성능에 직접적인 영향을 미치며 공급업체 인증 중 사양 검토의 일부가 되어야 합니다. 또 다른 조달 요소는 수율입니다. 폴리이미드는 벽이 얇은 형태일수록 더 단단하고 깨지기 쉬우므로 일반적으로 배치 수량으로 처리되며 와인딩이나 레이저 가공 중에 폐기율이 더 높을 수 있습니다. 이와 대조적으로 폴리아미드는 공정이 더 관대하며 연속 코일로 공급되는 경우가 많아 대량 생산 시 노동 시간을 줄일 수 있습니다. 카테터 튜브에 적합한 재료 선택 폴리아미드와 폴리이미드 중에서 선택할 때 다음 빠른 결정 가이드를 사용하십시오. 다음과 같은 경우 폴리아미드(PA)를 선택하십시오. 장치에는 부드럽고 유연하며 꼬임 방지 기능이 있는 원위 섹션이 필요합니다. 제조 과정에서 튜브가 120°C 이상의 온도에 노출되지 않습니다. 자재 비용이 주요 조달 제약 요소입니다. 이 부품은 결합 강도와 결합성이 필요한 다층 공압출의 일부입니다. 다음과 같은 경우 폴리이미드(PI)를 선택하십시오. 카테터는 높은 토크와 추진력으로 심부 혈관 해부학적 구조에 도달해야 합니다. 내부 루멘을 최대화하려면 튜브 벽이 최대한 얇아야 합니다. 장치는 팁 성형, 용접 또는 열 밀봉과 같은 열 기반 처리를 거칩니다. 멸균에는 감마선 조사가 포함되며, PI는 탁월한 안정성을 보여줍니다. 자세한 내용은 다음에 대한 토론을 참조하세요. 폴리이미드 튜브가 카테터 적용에 충분한 유연성을 갖고 있는지 여부 . 향상된 푸시 가능성을 위해 편조 레이어가 있는 PI 강화 튜빙 PI 강화 튜빙은 폴리이미드 벽 내에 편조 또는 코일형 층을 통합하여 비틀림 제어, 유연성 및 밀기 용이성을 향상시킵니다. 이 복합 구조는 균형 잡힌 강성과 부드러움을 제공하여 정밀한 탐색과 압력 저항이 필요한 카테터에 적합합니다. 제품보기 → LINSTANT는 의료용 폴리이미드 튜브와 PI 강화 튜브를 모두 공급하므로 장치 제조업체는 단일 맞춤형 카테터 시스템에서 PI의 강성과 다른 폴리머의 유연성을 결합할 수 있습니다. Ningbo LINSTANT Polymer Materials Co., Ltd. 소개 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 노력하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 의료 기기의 폴리아미드와 폴리이미드에 대한 FAQ 1. 폴리아미드는 폴리이미드와 동일한가요? 아니요. 폴리아미드(나일론)는 아미드 결합을 사용하는 반면, 폴리이미드는 이미드 고리를 사용합니다. 열 안정성, 기계적 강도 및 비용이 크게 다릅니다. 2. 카테터 샤프트에는 어떤 재질이 더 좋나요? 폴리이미드 is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. 폴리이미드의 가장 큰 단점은 무엇입니까? 비용 and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. 폴리아미드는 오토클레이브 멸균을 견딜 수 있습니까? 표준 PA 등급은 높은 습도와 150°C 이상의 온도에서 성능이 저하됩니다. 열 안정화 PA12는 약 120~130°C의 반복 사이클을 처리할 수 있습니다. 5. 전기 절연은 어떻게 비교됩니까? 폴리이미드 is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. 폴리이미드 튜브를 의료용으로 사용할 수 있나요? 예. 의료용 폴리이미드는 감마 및 EtO 멸균에 대한 저항성이 입증되어 카테터 및 가이드와이어에 널리 사용됩니다. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026카테터 설계 가이드: 재료, 층, 공차 및 제조카테터 디자인은 트레이드오프 게임입니다. 추진성, 토크 제어, 꼬임 방지, 윤활성, 추적성 및 X선 가시성은 모두 동일한 벽 두께와 루멘 공간을 놓고 경쟁합니다. 효과적인 디자인을 위한 가장 빠른 방법은 단일 성능 수치를 쫓는 것이 아니라 임상 작업과 해부학적 경로를 먼저 수정한 다음 해당 작업을 수행하는 레이어 스택, 재료 및 보강재를 선택하는 것입니다. 이것이 바로 숙련된 장치 팀이 카테터 설계를 튜브 선택이 아닌 시스템 실습으로 간주하는 이유입니다. 두 가지 예를 들어보세요. 관상동맥 유도 카테터에는 강력한 토크 전달과 부드럽고 외상이 없는 팁이 필요합니다. 대조적으로, 신경혈관 마이크로 카테터는 약간의 추진력을 희생하더라도 극도의 유연성과 낮은 프로파일이 필요합니다. 이러한 상반된 우선순위를 충족시키기 위해 동일한 원자재를 완전히 다른 방식으로 배열할 수 있습니다. 카테터 설계의 주요 성과 목표 설계 입력은 의도된 해부학적 구조, 장치의 작동 길이, 전달 기술 및 목표에 도달하는 데 필요한 강성 프로필에서 나옵니다. 사용 가능한 자료의 카탈로그가 아닌 이러한 입력이 사양을 결정해야 합니다. 아래 표는 일반적인 임상 영역을 주요 설계 문제 및 일반적인 재료 선택에 매핑합니다. 표 1: 임상 초점 및 해당 카테터 설계 우선순위 임상적 초점 주요 성능 요구 사항 일반적인 재료/구조 선택 관상동맥/말초접근 토크 전달, 꼬임 방지, 가이드와이어 호환성, 로우 프로파일 PTFE 라이너와 Pebax 외부를 갖춘 강화 튜브 신경혈관 미세카테터 유연성, 추적성, 부드러운 팁, 낮은 마찰 코일 강화 및 윤활 코팅이 적용된 폴리이미드 또는 Pebax 샤프트 풍선 확장 파열 압력, 컴플라이언스, 팁 결합 강도 PET 또는 Pebax의 다층 풍선 튜브 진단 혈관조영술 방사선 불투과성, 유속, 부드러운 루멘 브레이드 강화 및 방사선 불투과성 필러가 포함된 FEP 또는 PTFE 라이너 레이어별 아키텍처: 성능의 중추 현대 중재용 카테터는 3층 원리로 제작됩니다. 내부 라이너는 가이드와이어 및 유체를 위한 부드럽고 마찰이 적은 루멘을 설정합니다. 중앙 보강재는 토크, 압착 저항 및 꼬임 저항을 제어합니다. 외부 재킷은 유연성, 표면 윤활성 및 생체 적합성을 결정합니다. 가장 비싼 폴리머를 선택하는 것보다 올바른 순서를 얻는 것이 더 중요합니다. 라이너 강화 재킷 강화 선택은 종종 카테터 설계의 전환점이 됩니다. 편조 구조는 뛰어난 토크 전달을 제공하고, 코일 구조는 구불구불한 해부학적 구조에 유연성을 제공합니다. 많은 하이브리드 설계는 두 가지를 결합하여 샤프트를 대상 선박에 맞게 조정합니다. 향상된 토크 및 버스트 저항을 위한 브레이드 강화 튜빙 이 튜빙은 층 사이에 금속 또는 섬유 브레이드를 내장하여 파열 압력, 기둥 강도 및 토크 전달을 향상시킵니다. 마이크로 카테터 및 조종 가능한 외장과 같이 정밀한 비틀림 제어가 필요한 카테터에 이상적입니다. 제품보기 → 재료 선택: 중요한 절충안 단일 최고의 카테터 재료는 없습니다. PTFE는 비교할 수 없는 윤활성과 내화학성을 제공하지만 접착이 어렵고 꼬임 저항이 제한적입니다. 엿보기는 강성과 생체적합성이 뛰어나 얇은 벽을 형성할 수 있지만 윤활성이 덜합니다. 폴리이미드는 고강도, 초박막 응용 분야에 탁월합니다. Pebax는 부드럽고 유연하며 가공하기 쉬운 반면 TPU는 탄력성과 광범위한 경도 범위를 제공합니다. 윤활성 강성 얇은 벽 온도 저항 꼬임 저항 PTFE PEEK 폴리이미드는 벽이 얇고 강도가 높기 때문에 마이크로 카테터에 자주 사용됩니다. 위의 레이더 차트는 두 가지 일반적인 재료에 대한 정성적 참조입니다. 벤치 테스트를 대신하는 것이 아니라 구조화된 비교를 위한 출발점으로 사용하십시오. 소형 선박에서 최소 침습 항해를 위한 마이크로 카테터 외경이 1mm 미만인 이 카테터는 작은 혈관에 정확하게 접근할 수 있는 유연성과 생체 적합성을 제공합니다. 맞춤형 강성과 직경 변경이 가능해 구불구불한 해부학적 구조에서도 안전한 통과가 가능합니다. 제품보기 → 제조 공차 및 2차 공정 설계 의도는 이를 담을 수 있는 제조 능력만큼만 우수합니다. 0.02mm 크기가 큰 카테터 샤프트는 가이드와이어 마찰을 일으킬 수 있는 반면, 0.02mm 크기보다 작은 강화 층은 토크 전달에 영향을 미칠 수 있습니다. 공차 관리는 압출 공정, 재료 일관성 및 툴링에 따라 달라집니다. 다층 공압출은 특히 서로 다른 재료가 약점 없이 결합되어야 하는 경우 전체 단면 주위의 정확한 벽 제어를 달성하는 데 사용됩니다. 이 기술은 하나의 이유입니다 다층 공압출 기술 의료 소모품 산업의 초점이 되었습니다. 2차 공정은 팁 성형을 위한 플레어링, 풍선 용접, 윤활성을 위한 코팅, 접합부 보호를 위한 열 수축 등의 기능을 추가합니다. 이러한 단계가 압출과 동일한 클린룸에서 수행되면 오염 및 치수 드리프트의 위험이 줄어들고 최종 카테터는 설계 모델에 더 가깝게 작동합니다. 다단계 설계 및 저마찰 라이너를 갖춘 가이드 카테터 높은 토크와 안정성을 위한 편조 구조와 선박 손상을 줄이기 위한 부드러운 팁이 특징입니다. 큰 내부 공간과 PTFE 라이너가 있는 초박형 벽은 기구의 원활한 전달을 보장합니다. 제품보기 → 카테터 부품 제조사와 제휴 Ningbo LINSTANT Polymer Materials Co., Ltd.는 2014년에 설립되었으며 이후 500명이 넘는 전문 직원을 보유한 국가 수준의 첨단 기술 기업으로 성장했습니다. 회사는 전통적인 부품 공급업체의 역할을 넘어 고객 제품의 필수적인 부분이 되기 위해 최선을 다하고 있습니다. 공동 설계 단계의 정확한 매칭부터 제조 과정의 신뢰성 보장에 이르기까지 LINSTANT는 고객 제품의 핵심 가치 사슬에 깊이 통합되어 카테터 기술을 제품의 핵심 경쟁 우위로 전환합니다. 지속적인 기술 혁신과 엄격한 품질 관리를 통해 의료기기 회사에 보다 안전하고 정확하며 기술적으로 진보된 맞춤형 카테터 시스템 솔루션을 제공할 수 있습니다. 압출, 코팅 및 2차 가공을 위한 20,000m² GMP 준수 클린룸 다층 및 다관 튜브용 수입 압출 라인 15개와 전용 PEEK 압출 라인 8개 약 100개의 편조, 스프링 코일링 및 코팅 기계와 40개의 용접 및 성형 스테이션 ISO 13485:2016 인증된 품질 경영 시스템 카테터 개념을 재현 가능한 장치로 변환하기 위해 제조 파트너가 필요한 팀의 경우 OEM/ODM 협업 자연스러운 다음 단계입니다. LINSTANT는 대량 생산 전 설계-제조 검토, 재료 선택 및 프로세스 검증을 지원할 수 있습니다. 카테터 디자인에 대해 자주 묻는 질문 카테터 디자인이란 무엇입니까? 카테터 설계는 특정 임상 적용을 위해 루멘 크기, 벽 두께, 유연성, 토크 전달 및 팁 성능의 균형을 맞추는 과정입니다. 일반적으로 올바른 라이너, 보강재 및 외부 재킷 재료를 선택하는 작업이 포함됩니다. 의료용 카테터에는 어떤 재료가 사용됩니까? 일반적인 의료용 카테터 재료에는 PTFE, FEP, PEEK, 폴리이미드, Pebax, TPU 및 폴리카보네이트가 포함됩니다. 각각은 윤활성, 강성, 방사선 불투과성 및 처리 동작의 다양한 조합을 제공합니다. 편조 카테터와 코일 강화 카테터의 차이점은 무엇입니까? 브레이딩은 토크 응답과 꼬임 저항을 향상시키는 반면, 코일링은 더 나은 유연성과 찌그러짐 저항을 제공합니다. 편조는 토크가 높은 장치에 적합합니다. 코일링은 매우 유연한 샤프트에 적합합니다. 의료용 카테터 튜브의 일반적인 허용 오차는 얼마입니까? 의료용 튜브의 일반적인 OD 및 ID 공차는 재료, 벽 두께 및 치수에 따라 ±0.02mm ~ ±0.05mm 범위입니다. 가이드와이어 호환성과 파열 압력을 위해서는 엄격한 공차가 중요합니다. 가이드 카테터와 마이크로 카테터의 차이점은 무엇입니까? 가이드 카테터는 장치를 전달하기 위한 안정적인 높은 토크 채널을 제공합니다. 마이크로 카테터는 구불구불한 해부학적 구조에서 더 작은 프로파일과 더 높은 유연성으로 깊은 원위 접근을 위해 설계되었습니다. LINSTANT는 맞춤형 카테터 설계 및 제조를 제공합니까? 예. LINSTANT는 압출 튜브, 강화 튜브, 풍선 튜브, 열수축 제품 및 코팅 및 용접과 같은 2차 작업을 포함하여 의료 기기 회사에 OEM/ODM 서비스를 제공합니다. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 문의하기
우리 제품에 관심이 있으시면 저희에게 연락하십시오
- 연락처 세부정보
- Address : 5 Oak Park Dr, 베드포드, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- 제품
- 의료용 압출 튜브
- 의료용 강화 튜브
- 폴리이미드
- 몰래 엿보다
- 풍선 튜브
- 마이크로 카테터
- 2차 공정
- 열수축 튜브
- 불소중합체 의료용 튜브
- 내시경
- 음압 접근 외장
- 가이드 카테터
- 혈관 조영 카테터
- 고압 편조 튜브
- 의료용 튜브 표면 처리 공정
- 모바일 단말기

